| نام تجاری: | LHTi |
| شماره مدل: | فلنج تیتانیوم |
| مقدار تولیدی: | 100 عدد |
| قیمت: | قابل مذاکره |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی عرضه: | 100-200 تن/تن در ماه |
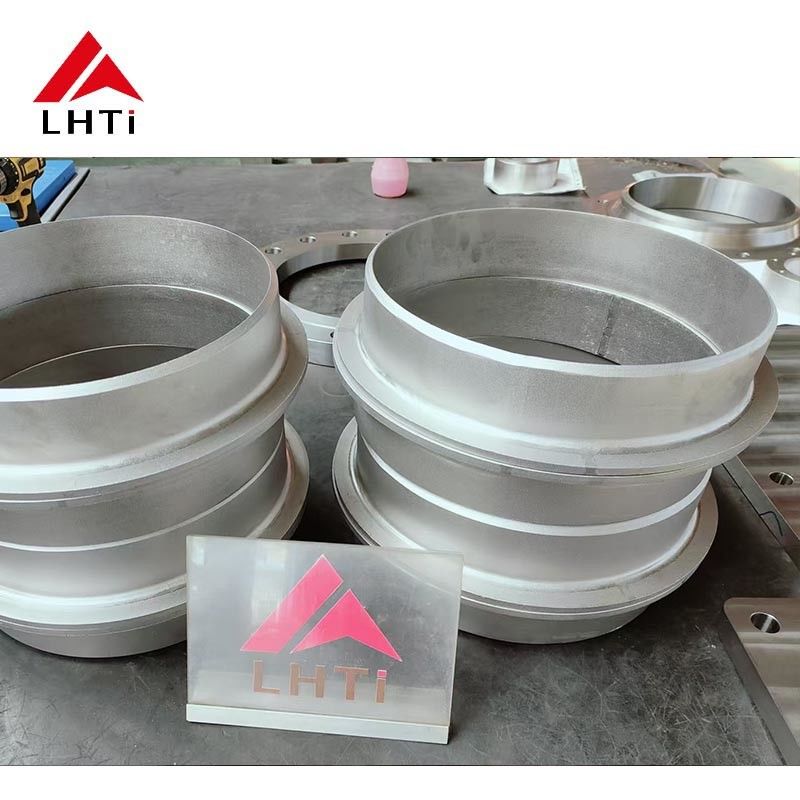
فلنج اسلیپ-آن با هاب DIN 86030 PN16
DIN 86030 استاندارد لولهکشی صنعتی و کشتیسازی آلمان برای فلنج اسلیپ-آن با هاب برجسته در پشت سطح است. هاب تفاوت مهمی است: حلقهای از مواد را در نقطهای که لوله وارد فلنج میشود اضافه میکند، بنابراین جوش در برابر خمش ناشی از وزن لوله و حرکت حرارتی سفت میشود. در خط تیتانیوم، این اغلب جزئیات تعیینکننده است، زیرا جوش فیله در گرید 2 نرم است و فلنج صفحه صاف میتواند در ریشه جوش تحت ارتعاش خم شود.
چرا هاب ارزش ماشینکاری اضافی را دارد
هاب از ضخامت فلنج به سمت قطر لوله مخروطی میشود و تغییر تدریجی مقطع را به جای پله تیز فلنج صفحه ایجاد میکند. تنش خمشی در نوک جوش به همین ترتیب کاهش مییابد، که عمر خستگی را در خطوط مکش پمپ، لولهکشی کمپرسور و هر مسیری که ارتعاش دارد، افزایش میدهد. در اندازههای PN16 و PN25، هاب همچنین به فلنج نازکتر اجازه میدهد تا همان فشار را تحمل کند، بنابراین قطعه نهایی وزن کمتری نسبت به طرح صفحه معادل با درجهبندی یکسان دارد.
محدوده سطح، درجهبندی و اندازه
فلنجها با سطح برجسته برای واشرهای مارپیچ یا گرافیتی، یا با سطح صاف برای واشرهای تمام سطح و برای پیچ کردن به تجهیزات چدن یا پلاستیکی که سطح برجسته میتواند قطعه جفتشونده را ترک دهد، عرضه میشوند. درجهبندی فشار به طور استاندارد از PN6 تا PN40 متغیر است و درجهبندیهای بالاتر در صورت درخواست ارائه میشود. اندازههای اسمی از DN15 تا DN1000 را پوشش میدهند و سوراخها از الگوی پیچ متریک DIN پیروی میکنند تا الگوهای پیچ اینچی ASME، بنابراین واشر DIN و مجموعه پیچ DIN بدون آداپتور مناسب هستند.
گریدهای تیتانیوم برای فلنجهای DIN 86030
| گرید | حداقل کششی | حداقل تسلیم | کاربرد معمول |
| Gr2 (UNS R50400) | 345 MPa | 275 MPa | موارد شیمیایی عمومی، آب دریا، شیرینسازی |
| Gr5 (Ti-6Al-4V) | 895 MPa | 828 MPa | فشار بالا، فلنج فشرده، سازهای |
| Gr7 (Ti-0.15Pd) | 345 MPa | 275 MPa | اسیدهای کاهنده، کلرید داغ، سرویس HCl |
| Gr12 (Ti-Mo-Ni) | 485 MPa | 380 MPa | خوردگی شکافی، آب نمک داغ، مبدلهای حرارتی |
جوشکاری فلنج اسلیپ-آن با هاب
بور به گونهای ماشینکاری میشود که با فاصله کمی روی لوله بلغزد و انتهای لوله از سطح دورتر قرار میگیرد تا واشر به جای جوش روی فلز بنشیند. دو جوش فیله انجام میشود، ابتدا جوش داخلی در جایی که دسترسی امکانپذیر است، سپس جوش خارجی در دو پاس با دمای بین پاسی کمتر از 200 درجه سانتیگراد. محافظت با آرگون در هر دو پاس ضروری است؛ برای DN200 و بالاتر، محافظ دنبالهدار توصیه میشود. پس از جوشکاری، سطح برای صافی بررسی میشود زیرا تیتانیوم کمتر از فولاد ضد زنگ تاب برمیدارد اما هنوز به اندازهای حرکت میکند که اگر فلنج به طور ناهموار بسته شود، اتصال مارپیچ را خراب کند.
بازرسی، علامتگذاری و بستهبندی
هر فلنج از نظر ابعادی در برابر DIN 86030 بررسی میشود، به صورت بصری بازرسی میشود و در صورت مشخص شدن، با تست نفوذ یا اولتراسونیک طبق بخش V ASME آزمایش میشود. گرید، اندازه، درجهبندی و شماره حرارت روی لبه مهر زده میشود و شماره حرارت در لیست بستهبندی و گواهی EN 10204 3.1 تکرار میشود. فلنجها با جداکنندههای نرم در جعبههای تخته چندلا به صورت رو در رو بستهبندی میشوند تا سطح واشر بدون فرورفتگی برسد و سفارشات بسته به اندازه و مقدار در 15 تا 45 روز ارسال میشوند.
تصاویر محصول
![]()
![]()
![]()