| نام تجاری: | LHTi |
| شماره مدل: | فلنج تیتانیوم |
| مقدار تولیدی: | 100 عدد |
| قیمت: | قابل مذاکره |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی عرضه: | 100-200 تن/تن در ماه |
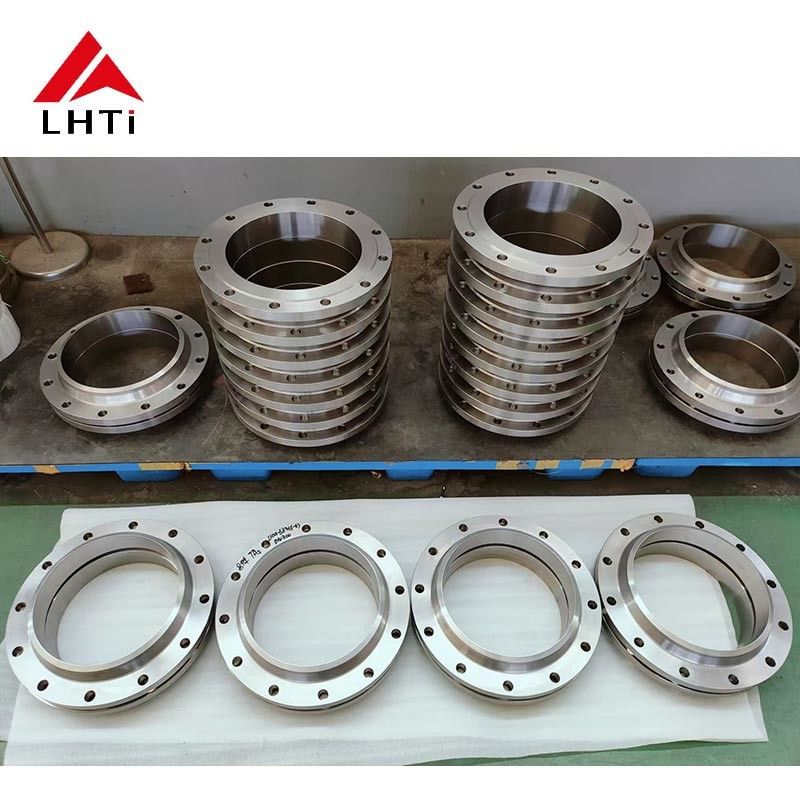
فلنج تیتانیوم SORF ASME B16.5 کلاس 150 خط لوله
نشت فلنج روی خط لوله تیتانیومی تقریباً هرگز خرابی مواد نیست. این یک خرابی اتصال است: سطحی که موازی نبوده، واشری که بیش از حد فشرده شده، پیچهایی که در یک مرحله در اطراف دایره سفت شدهاند، یا لولهای که با پیچها در راستای خود کشیده شده است. الگوی SORF کنترل همه این موارد را آسانتر میکند، به همین دلیل است که انتخاب پیشفرض در خطوط لوله تیتانیومی کم فشار است. آنچه در ادامه میآید نحوه ساخت و بررسی اتصال در محل است.
آمادهسازی قبل از هر جوشکاری
فلنج را روی لوله بلغزانید، انتهای لوله را 1 تا 2 میلیمتر از سطح عقب ببرید تا واشر روی فلنج و نه روی جوش قرار گیرد، و با یک گونیا ماشینکاری در دو صفحه با فاصله 90 درجه بررسی کنید که سطح نسبت به محور لوله مربع باشد. اگر لوله برای رسیدن به فلنج باید بیش از حدود 1 میلیمتر در هر 100 میلیمتر طول کشیده شود، به جای اعمال تنش به اتصال، آن را برش داده و دوباره نصب کنید. لوله تیتانیومی به اندازه کافی فنری است که یک اتصال اجباری پس از باز شدن پیچها به عقب برمیگردد و واشر را شل میگذارد.
جوشکاری دو پاس فیله
در چهار نقطه جوش بزنید، ابتدا فیله داخلی را در جایی که دسترسی امکانپذیر است جوش دهید، سپس فیله خارجی را در دو پاس جوش دهید. با آرگون پاکسازی کنید و دمای بین پاس را زیر 200 درجه سانتیگراد نگه دارید؛ رنگ حرارتی که رنگ کاهی روشن دارد قابل قبول است، اکسید آبی یا خاکستری قابل قبول نیست، و جوش باید با یک برس استیل مخصوص تیتانیوم تمیز شود. در سایزهای DN25 و کوچکتر، حرارت جوش میتواند سطح کلاس 150 را تغییر شکل دهد، بنابراین یک حلقه خنککننده مسی یا یک پارچه مرطوب پشت فلنج، سطح را صاف نگه میدارد.
چک لیست اتصال خط لوله
| سطح فلنج | مربع نسبت به لوله در حد 0.5 درجه، بدون علامت شعاعی، درپوش محافظ فقط در زمان آمادهسازی برداشته شود |
| واشر | تمام سطح یا مارپیچی طبق مشخصات؛ فقط یک واشر، هرگز دو عدد روی هم قرار نگیرند |
| روانکاری پیچ | خمیر مبتنی بر مولیبدن یا PTFE روی رزوه ها و سطوح مهره، هرگز روی سطح فلنج |
| سفت کردن | تمام پیچها را محکم کنید، سپس 30، 60 و 100 درصد گشتاور را در الگوی متقاطع اعمال کنید |
| بررسی فاصله | گیج فیلر در چهار نقطه اطراف اتصال قبل از گشتاور نهایی |
| تست هیدرو | 1.5 برابر فشار طراحی روی بخش، به مدت 10 دقیقه نگه داشته شود، سطوح خشک شده و مجدداً بررسی شوند |
چرا تیتانیوم قوانین پیچ کردن را تغییر میدهد
تیتانیوم مدول کمتری نسبت به فولاد دارد، بنابراین فلنج تیتانیومی تحت بار پیچ یکسان بیشتر خم میشود و اتصال تحمل کمتری نسبت به واشر نرم دارد. از واشری استفاده کنید که در بار متوسط فشرده شود، مقادیر گشتاور داده شده برای درجه پیچ را به جای فلنج فولادی هم اندازه دنبال کنید، و پس از اولین چرخه حرارتی، اتصال را مجدداً گشتاور بزنید. در جایی که فلنج جفت فولاد کربن است، یک مجموعه عایق با آستین و واشر از خوردگی گالوانیکی فولاد در برابر سطح تیتانیوم جلوگیری میکند.
جزئیات عرضه
فلنجها در گرید 2 برای سرویس عمومی خط لوله و گرید 7 در مواردی که محیط اسید کاهنده است عرضه میشوند. اندازهها از 1/2 اینچ تا 24 اینچ، کلاس 150 به صورت استاندارد با کلاس 300 موجود است، سطوح در فرم برجسته یا صاف. هر قطعه با گرید، اندازه، کلاس و شماره حرارت علامتگذاری شده است و با گواهی EN 10204 3.1 و گزارش ابعادی مطابق با ASME B16.5 ارسال میشود. واشرها، مجموعه پیچهای اینچی و کارت گشتاور میتوانند همراه با سفارش بستهبندی شوند تا اتصال منتظر تحویل دوم نباشد.
تصاویر محصول
![]()
![]()