| نام تجاری: | LHTi |
| شماره مدل: | فلنج تیتانیوم |
| مقدار تولیدی: | 100 عدد |
| قیمت: | قابل مذاکره |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی عرضه: | 100-200 تن/تن در ماه |
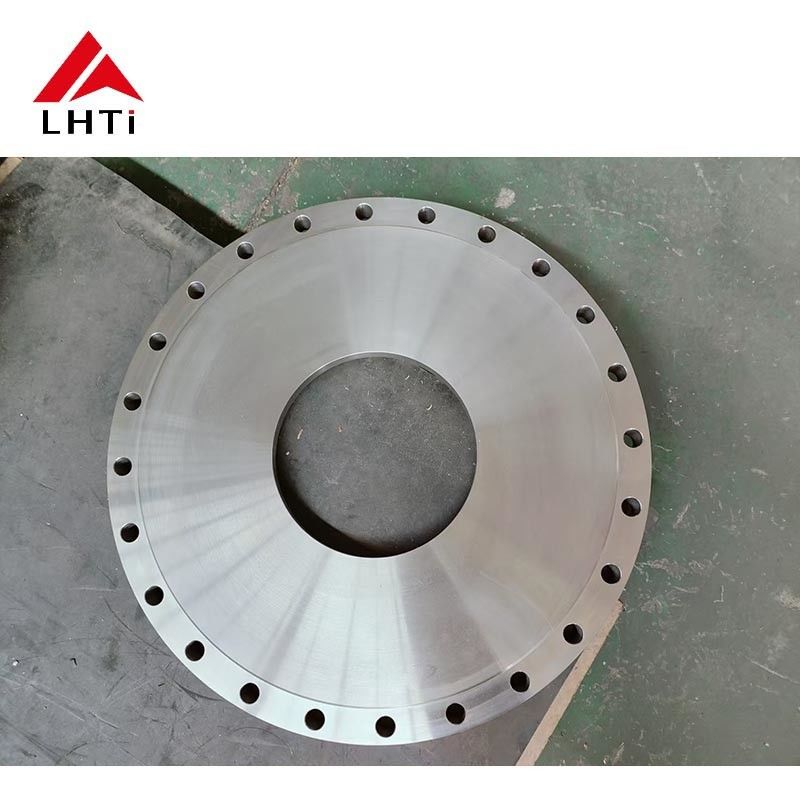
فلنج اسلیپ-آن تیتانیومی DN15 مطابق با ASME B16.5 کلاس 150
DN15، یا 1/2 اینچ، کوچکترین اندازه ذکر شده در ASME B16.5 است و یک فلنج اسلیپ-آن در این اندازه به ندرت توسط درجه فشار آن محدود می شود. آنچه تعیین می کند که آیا اتصال دوام می آورد، تناسب بین سوراخ فلنج و دیواره لوله بدون درز 1/2 اینچی است که روی آن می لغزد، و دو جوش فیله که آن را در جای خود نگه می دارند. این فلنج از تیتانیوم گرید 2 یا گرید 7 ماشین کاری شده و با سطح برجسته عرضه می شود، آماده برای جفت شدن با لوله بدون درز 1/2 اینچی مطابق.
دیواره لوله اتصال را تعیین می کند
یک فلنج اسلیپ-آن توسط لوله تعیین می شود، نه توسط یک سوکت ماشین کاری شده، بنابراین سوراخ باید از قطر خارجی لوله با فاصله کافی برای لغزش در حالت سرد عبور کند و همچنان برای رسوب جوش فیله باقی بماند. لوله Schedule 10S در سایز 1/2 اینچ دیواره ای حدود 2.8 میلی متر دارد؛ schedule 80S بیش از 5 میلی متر است. در دیواره نازک، خطر سوختگی و جوش فیله مقعر که در لبه ترک می خورد وجود دارد. در دیواره ضخیم، فلنج گرمای بسیار بیشتری را جذب می کند و سطح برجسته می تواند به اندازه کافی تغییر شکل دهد تا در خط واشر نشت کند. هر دو متغیر جوشکاری هستند، نه متغیرهای مواد، به همین دلیل است که برنامه لوله باید با سفارش ذکر شود.
داده های فلنج
| اندازه اسمی | DN15 / 1/2 اینچ |
| استاندارد | ASME B16.5، کلاس 150 |
| نوع | اسلیپ-آن، سطح برجسته |
| جنس | تیتانیوم خالص تجاری Gr2 یا Gr7 Ti-0.2Pd |
| مطابقت لوله | بدون درز 1/2 اینچ، schedule 10S تا 80S |
| سطح برجسته | ارتفاع 2 میلی متر، دندانه دار یا صاف در صورت درخواست |
| جوشکاری | جوش فیله در داخل و خارج هاب |
| آزمایش | PMI، ابعادی، هیدرواستاتیک در صورت درخواست |
| گواهینامه | گواهینامه آسیاب EN 10204 3.1 |
گرید 2 یا گرید 7
گرید 2 بیشتر کارها را پوشش می دهد: آب دریا، آب شور، آب خنک کننده کلر دار، دوز هیپوکلریت و خطوط درجه غذایی، که در آن فلز خالص تجاری غیرفعال شده و تمیز می ماند. گرید 7 0.12 تا 0.25 درصد پالادیوم اضافه می کند، که پتانسیل شکست را در اسیدهای کاهنده مانند هیدروکلریک و در سرویس کلرید داغ که گرید 2 شروع به حفره زدن می کند، افزایش می دهد. برای خط DN15، تفاوت هزینه کم است، بنابراین انتخاب باید شیمی بدترین حالت را به جای حالت عادی دنبال کند.
کلاس 150 درجه حرارت محیط است. با افزایش دمای خط، فشار مجاز کاهش می یابد، بنابراین یک شاخه داغ 1/2 اینچی به جای عدد اصلی به جدول درجه بندی نیاز دارد. تیتانیوم همچنین نسبت به فولاد ضد زنگ، انبساط حرارتی پایینی دارد، که بار پیچ را در طول چرخه گرمایش و سرمایش پایدارتر نگه می دارد.
جوشکاری اسلیپ-آن DN15
از آنجایی که قطعه کوچک است، ورودی حرارت در هر پاس نسبت به فلنج بزرگتر اهمیت بیشتری دارد. فلنج را مربع به لوله جوش دهید، خروج سطح را با یک خط کش بررسی کنید، سپس ابتدا فیله داخلی و سپس فیله خارجی را جوش دهید، طرفین را به طور متناوب تغییر دهید تا کشش متعادل بماند. قوس را از سطح برجسته دور نگه دارید. یک حلقه خنک کننده یا پارچه مرطوب در پشت هاب، سطح را صاف نگه می دارد و خنک کننده آهسته پس از آخرین پاس از منطقه سخت و مستعد ترک خوردگی که خنک کننده هوا می تواند در مقاطع ضخیم تر باقی بگذارد، جلوگیری می کند. اسیدشویی پس از جوشکاری، فیلم غیرفعال را در رنگ حرارتی بازیابی می کند.
بازرسی و بسته بندی
هر دسته از نظر ابعادی در برابر B16.5 بررسی می شود، جنس آن روی هاب شناسایی مثبت می شود و به شماره حرارت ردیابی می شود، و در یک جعبه تخته سه لا بسته بندی می شود در حالی که سطوح محافظت می شوند تا دندانه ها سالم برسند. فلنج ها بر اساس اندازه، کلاس، گرید و برنامه لوله قیمت گذاری می شوند و واشر و مجموعه پیچ های مطابق را می توان به همان محموله اضافه کرد اگر خط به صورت واحد ساخته می شود.
تصاویر محصول
![]()