| نام تجاری: | LHTi |
| شماره مدل: | میله تیتانیومی |
| مقدار تولیدی: | 200 عدد |
| قیمت: | قابل مذاکره |
| شرایط پرداخت: | L/C، D/A، D/P، T/T |
| توانایی عرضه: | 100-200 تن/تن در ماه |
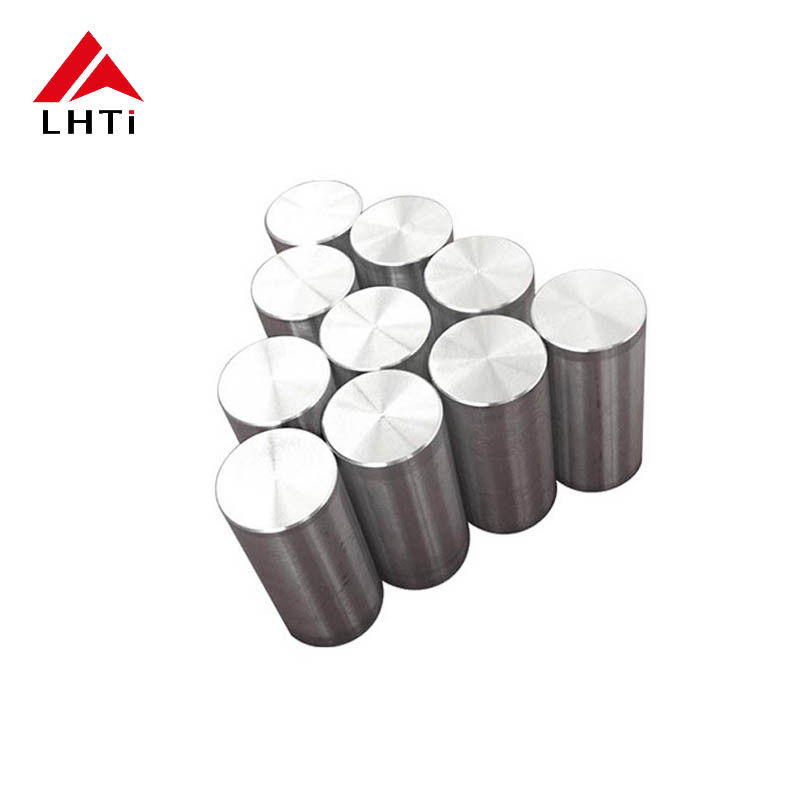
میله تیتانیوم Gr9 Ti-3Al-2.5V ASTM B265 خواص
گرید 9 آلیاژ تیتانیوم است که زمانی مشخص میشود گرید 2 به اندازه کافی قوی نیست و گرید 5 سختی بیشتری نسبت به نیاز قطعه ایجاد میکند. ترکیب آن، Ti-3Al-2.5V یا UNS R56320، تقریباً 80 درصد استحکام کششی بیشتری نسبت به تیتانیوم خالص تجاری دارد، در حالی که انعطافپذیری، قابلیت جوشکاری و رفتار خوردگی را که تیتانیوم را در وهله اول مفید میسازد، حفظ میکند. این میلهها طبق ASTM B265 در قطر 3 میلیمتر تا 200 میلیمتر، آنیل شده یا کار سرد شده، با نتایج تست مکانیکی گزارش شده در برابر شماره ذوب عرضه میشوند.
جایگاه Gr9 بین Gr2 و Gr5
گرید 2 آنیل شده به استحکام کششی حدود 345 مگاپاسکال و استحکام تسلیم 275 مگاپاسکال میرسد، گرید 9 آنیل شده به 620 مگاپاسکال و 483 مگاپاسکال میرسد، و گرید 5 آنیل شده از 895 مگاپاسکال و 828 مگاپاسکال شروع میشود. بنابراین گرید 9 شکاف وسیع میانی را پر میکند. همچنین کشیدگی را حدود 15 تا 20 درصد حفظ میکند، بنابراین میتوان آن را بدون خطر ترک خوردگی که گریدهای 5 کار سرد شده را دنبال میکند، خم کرد، مخروطی کرد و رزوه کرد. چگالی 4.48 گرم بر سانتیمتر مکعب و نقطه ذوب حدود 1668 درجه سانتیگراد است، که به اندازهای نزدیک به گریدهای دیگر است که همان روش ماشینکاری و جوشکاری اعمال میشود.
خواص مکانیکی بر اساس وضعیت
یک میله مشابه را میتوان در سه سطح استحکام کاملاً متفاوت سفارش داد و سفارش خرید باید یکی از آنها را مشخص کند. ارقام زیر حداقلهایی هستند که معمولاً در گواهی آسیاب برای میله موجود گزارش میشوند؛ آنها جایگزینی برای مقادیر موجود در گواهی که با شماره ذوب ارسال میشود، نیستند.
| وضعیت | استحکام کششی | استحکام تسلیم 0.2% | کشیدگی | سختی معمول |
|---|---|---|---|---|
| آنیل شده | حداقل 620 مگاپاسکال | حداقل 483 مگاپاسکال | حداقل 15% | حدود 24 HRC |
| کار سرد شده، تنش زدایی شده | حداقل 860 مگاپاسکال | حداقل 760 مگاپاسکال | حداقل 10% | حدود 32 HRC |
| کار سرد شده کاهش 25% | معمولاً 1000 مگاپاسکال | معمولاً 900 مگاپاسکال | معمولاً 8% | حدود 36 HRC |
محدودیتهای شیمیایی که اعداد را تعیین میکنند
دو ذوب گرید 9 با همان آلومینیوم و وانادیوم میتوانند 100 مگاپاسکال تفاوت داشته باشند اگر اکسیژن در انتهای پایین محدوده نگه داشته نشود، زیرا اکسیژن یک عامل استحکامبخش بینابینی در تیتانیوم آلفا است. به همین دلیل جدول شیمیایی به اندازه جدول کششی مهم است، زمانی که یک قطعه از نظر استحکام حیاتی است.
| عنصر | الزامات | چرا کنترل میشود |
|---|---|---|
| آلومینیوم | 2.5 تا 3.5% | عامل استحکامبخش محلول جامد، تثبیتکننده آلفا |
| وانادیوم | 2.0 تا 3.0% | تثبیتکننده بتا، سختیپذیری را کنترل میکند |
| اکسیژن | حداکثر 0.12% | اکسیژن بالاتر استحکام را افزایش و انعطافپذیری را کاهش میدهد |
| آهن | حداکثر 0.25% | باقیمانده از ضایعات، برای چقرمگی کم نگه داشته میشود |
| هیدروژن | حداکثر 0.015% | از تردی هیدریدی جلوگیری میکند |
| کربن و نیتروژن | حداکثر 0.05% و 0.03% | بینابینیها، بر رفتار جوش و خستگی تأثیر میگذارند |
نحوه خواندن گواهی آسیاب
تست کشش طبق ASTM E8 بر روی نمونهای که از میله بریده شده است، معمولاً در نیمه شعاع به جای مرکز، انجام میشود، زیرا الیاف بیرونی خواصی را حمل میکنند که مشتری ماشینکاری میکند. تسلیم با آفست 0.2 درصد گزارش میشود، کشیدگی بر روی طول اندازهگیری چهار قطر اندازهگیری میشود و کاهش مساحت به طور جداگانه گزارش میشود. سختی برای بررسی سریع مواد ورودی مفید است اما نمیتواند جایگزین تست کشش شود؛ خوانش سختی میتواند روی میلهای که در کشیدگی ناموفق است، صحیح به نظر برسد. گواهی باید شماره ذوب، وضعیت، استاندارد تست و مقادیر اندازهگیری شده واقعی را ذکر کند، نه فقط حداقلهای مشخصات.
اشکال و تلرانسهای میله
میله کشیده سرد از 3 میلیمتر تا 25 میلیمتر با تلرانس h9 یا h11 با پرداخت روشن عرضه میشود که برای ماشینکاری خودکار سوئیسی مناسب است. میله پوست کنده و سنگ زده شده از 20 میلیمتر تا 100 میلیمتر لایه سطحی را حذف میکند و صافی را تا حدود 2 میلیمتر در متر حفظ میکند. میله نورد گرم از 100 میلیمتر تا 200 میلیمتر برای ماشینکاری با اندازه بزرگتر عرضه میشود. در جایی که نقشه نیاز به سطح پولیش شده دارد، میلهها پس از صاف کردن پولیش میشوند تا پرداخت توسط صافکننده خراشیده نشود. انتهاها مربع بریده شده و پخ زده میشوند و هر بسته با گرید، شماره ذوب، اندازه و وضعیت برچسبگذاری میشود.
کار سرد، خم کردن و آنیل کردن
گرید 9 به سرعت سخت میشود، بنابراین خمشی که روی گرید 2 آسان است ممکن است نیاز به شعاع بزرگتر یا آنیل میانی داشته باشد. به عنوان یک قاعده، برای مواد آنیل شده، شعاع خم 3 برابر قطر میله در نظر بگیرید و اگر قطعه نیاز به بیش از حدود 20 درصد کاهش سرد دارد، در دمای 700 تا 750 درجه سانتیگراد در خلاء یا اتمسفر خنثی آنیل کنید. اسیدشویی پس از آنیل کردن لایه غنی از اکسیژن را که در سطح تشکیل میشود حذف میکند؛ آن لایه سخت و ترد است و در صورت نورد یا خم شدن ترک میخورد.
سفارش و بستهبندی
قیمت بر اساس قطر، طول، وضعیت، سطح و استاندارد، به عنوان مثال 20 میلیمتر Gr9 ASTM B265 آنیل شده، کشیده سرد h9، پولیش شده، 3000 میلیمتر. میلهها در جعبههای تخته چندلا با جداکنندههای چوبی بستهبندی میشوند تا سطح پولیش شده در حین حمل و نقل ساییده نشود و جعبه دارای جیب اسناد با گواهی آسیاب و لیست بستهبندی است.
تصاویر محصول
![]()
![]()