logo

جزئیات محصولات

Created with Pixso. خونه Created with Pixso. محصولات Created with Pixso.
زانو تیتانیوم
Created with Pixso.

?

?

نام تجاری: LHTI
شماره مدل: LH001
اطلاعات دقیق
Place of Origin:
China
استانداردها:
ASME B16.9، ASTM B363
قطر داخلی:
مطابق نیاز
مدرک:
180 درجه
اتصال:
جوش
پردازش:
فشار
آزمون شخص ثالث:
موجود است
نوع آرنج:
45D/90D/180D
کلاس فشار:
3000
برجسته کردن:

زانویی اگزوز تیتانیوم Gr2

,

خم شدن سنبه تیتانیوم 90 درجه

,

اتصالات لوله اگزوز تیتانیوم

توضیحات محصول

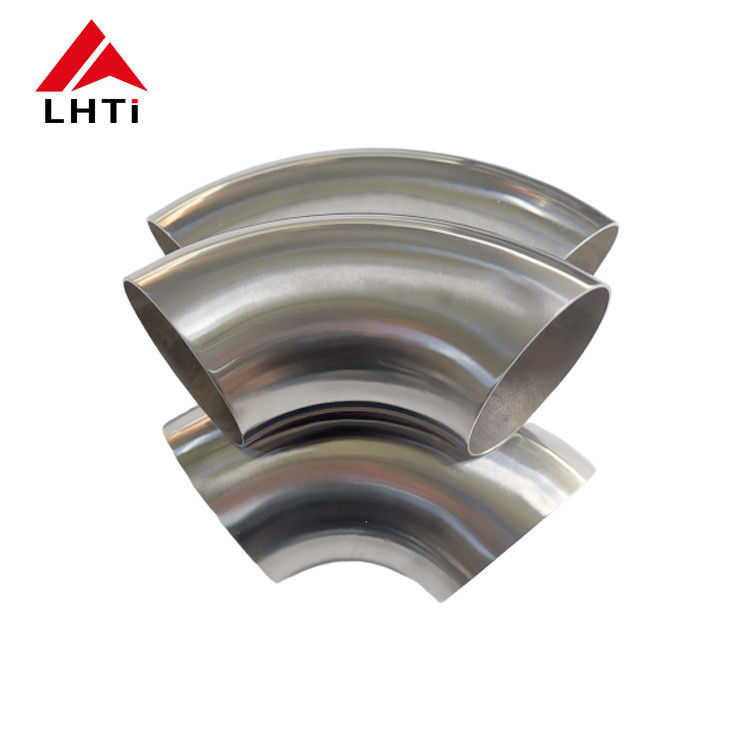
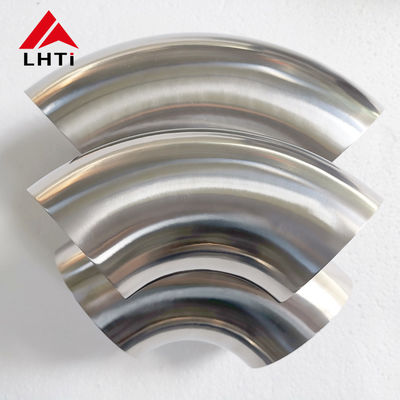
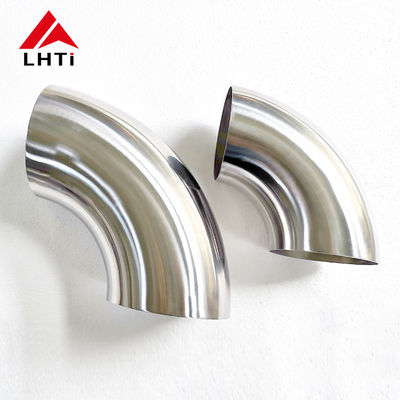
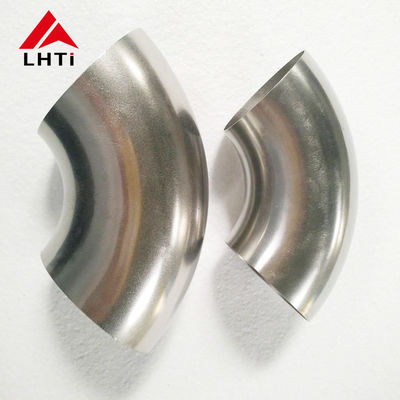
زانوی اگزوز تیتانیوم گرید 2 با شعاع خمش ماندریل 90 درجه

خم ماندریل تفاوت بین یک لوله با جریان خوب و یک لوله چروکیده است. هنگامی که یک لوله تیتانیومی با دیواره نازک بدون پشتیبانی داخلی به دور یک قالب کشیده می‌شود، شعاع داخلی آن جمع شده و مقطع بیضی شکل می‌شود و در یک اگزوز با ضخامت 1.5 میلی‌متر این آسیب دائمی است. خم ماندریل از یک ماندریل توپی تقسیم شده در داخل لوله، یک تیغه برف‌پاک‌کن در پشت قالب و یک تیغه فشار دهنده که قسمت بیرونی را نگه می‌دارد، استفاده می‌کند، بنابراین فلز به جای فرو ریختن، جریان می‌یابد. این خم‌های 90 درجه از لوله گرید 2 با قطر خارجی 1.5 اینچ تا 2 اینچ، با ضخامت دیواره 1.2 میلی‌متر تا 3 میلی‌متر، مطابق با ابعاد ASME B16.9 و ASTM B363 ساخته می‌شوند.

کارکرد واقعی ماندریل چیست

سه ابزار کار را تقسیم می‌کنند. ماندریل از داخل خم پشتیبانی می‌کند تا لوله صاف نشود. تیغه برف‌پاک‌کن از تجمع مواد در جلوی خم که باعث ایجاد چروک در شعاع داخلی می‌شود، جلوگیری می‌کند. تیغه فشار دهنده دیواره بیرونی را کنترل می‌کند و همراه با بوست، مواد را به داخل خم تغذیه می‌کند تا دیواره بیرونی بیش از حد نازک نشود. حذف هر یک از آنها نتیجه قابل اندازه‌گیری دارد: بیضی‌شدگی افزایش می‌یابد، نازک شدن دیواره افزایش می‌یابد، یا چروک‌ها ظاهر می‌شوند.

مورد هندسی مقدار معمول اتفاقی که اگر خارج از محدوده باشد
شعاع خط مرکزی 1D، 1.5D یا 2D قطر خارجی شعاع تنگ‌تر دیواره بیرونی را سریع‌تر نازک می‌کند
نازک شدن دیواره بیرونی حداکثر 10 تا 12 درصد در قسمت بیرونی زیر حداقل ضخامت دیواره، خم نقطه ضعف می‌شود
بیضی‌شدگی در خم حداکثر 5 درصد انتهای بیضی شکل با لوله مستقیم مطابقت ندارند
ارتفاع چروک در قسمت داخلی حداکثر 0.5 درصد قطر چروک‌ها رطوبت را به دام می‌اندازند و ترک‌های خستگی را شروع می‌کنند
تلرانس زاویه مثبت یا منفی 0.5 درجه سوراخ‌های فلنج و نگهدارنده هم‌تراز نخواهند بود
طول مماس مستقیم حداقل 1.5D در هر انتها طول کافی برای بستن و جوشکاری بدون اعوجاج وجود ندارد

چرا گرید 2 برای کار اگزوز مناسب است

گرید 2 چگالی 4.51 گرم بر سانتی‌متر مکعب در مقابل 7.85 برای فولاد دارد، بنابراین یک سیستم اگزوز تیتانیومی حدود 40 درصد کمتر از فولادی که جایگزین آن می‌شود وزن دارد و وزن در بالا و عقب جایی که مهم است قرار می‌گیرد. هدایت حرارتی آن کم است که باعث می‌شود گاز اگزوز داغ بماند و به روشن شدن کاتالیزور کمک کند، و دیواره می‌تواند نازک‌تر باشد زیرا تیتانیوم نیازی به تلرانس خوردگی در برابر رطوبت ندارد. فیلم اکسید همچنین رنگ‌های کاهی و آبی را به خود می‌گیرد که بسیاری از مشتریان در اگزوزهای قابل مشاهده می‌خواهند، و این رنگ‌ها را می‌توان با محافظت از گاز و ورودی حرارت در حین جوشکاری کنترل کرد.

نازک شدن دیواره عددی است که باید مشخص شود

در یک خم 90 درجه، دیواره بیرونی نازک شده و دیواره داخلی ضخیم می‌شود؛ نازک‌ترین نقطه در حدود 45 درجه در اطراف خم قرار می‌گیرد. یک دیواره 1.5 میلی‌متری که با شعاع 1D خم شده است می‌تواند 10 تا 12 درصد از دست بدهد، بنابراین نقشه باید مشخص کند که آیا ضخامت دیواره اسمی یا حداقل ضخامت دیواره پس از خم شدن رقم پذیرش است. اگر حداقل مهم است، از یک لوله ضخیم‌تر شروع کنید یا شعاع را به 1.5D باز کنید. همین قانون برای خم‌های برگشتی 180 درجه نیز صدق می‌کند، جایی که اثر دو برابر می‌شود.

محدوده و آماده‌سازی انتها

خم‌ها با انتهای برش صاف، پخ‌دار یا سوکت جوش عرضه می‌شوند. انتهای برش صاف برای جوشکاری لب به لب مداری یا TIG به طول مستقیم بعدی مناسب است؛ انتهای پخ‌دار برای جایی که دیواره ضخیم‌تر نیاز به شکاف ریشه دارد استفاده می‌شود. هر خم به طول مماس در نقشه بریده می‌شود، زیرا خم بریده شده کوتاه را نمی‌توان در محل بازیابی کرد.

مورد محدوده عرضه شده
زاویه خم 45، 90 و 180 درجه
قطر خارجی 1.5 اینچ تا 2 اینچ، اندازه‌های دیگر در صورت درخواست
ضخامت دیواره 1.2 میلی‌متر تا 3 میلی‌متر
شعاع خم 1D تا 2D
پایان انتها برش صاف، پخ‌دار یا پروفیل شده برای جوش سوکت
سطح اسیدشویی شده و پولیش شده، رنگ حرارتی حذف شده
استاندارد ابعاد ASME B16.9، اتصالات ASTM B363
آزمایش گزارش ابعادی، PMI، تست شخص ثالث در صورت درخواست

نصب و جوشکاری

اگزوز تیتانیومی و لوله فرآیند تحت آرگون جوش داده می‌شود و سمت پشتی تا حدود 50 ppm اکسیژن پاکسازی می‌شود. انتهای برش خورده را با ابزار اختصاصی فولاد ضد زنگ یا کاربید تمیز کنید، هرگز از سنگ فرز که با فولاد کربن تماس داشته استفاده نکنید، و شکاف اتصال را زیر 0.2 میلی‌متر نگه دارید. در دو نقطه جوش بزنید، زاویه را نسبت به فیکسچر بررسی کنید، سپس اتصال را بدون شکستن پاکسازی کامل کنید. رنگ نقره‌ای یا کاهی قابل قبول است؛ رنگ آبی یا خاکستری به معنای شکست محافظ است و اتصال باید بریده شود، زیرا جوش آلوده در اولین چرخه حرارتی ترک می‌خورد.

بازرسی، بسته‌بندی و سفارش

هر خم از نظر زاویه، شعاع خط مرکزی، بیضی‌شدگی و ضخامت دیواره بررسی می‌شود و گزارش ابعادی همراه با محموله ارسال می‌شود. شناسایی مواد مثبت و بازرسی شخص ثالث در صورت درخواست موجود است. در سفارش، قطر خارجی، ضخامت دیواره، زاویه، شعاع خط مرکزی، پایان انتها و استاندارد را مشخص کنید، به عنوان مثال خم 2 اینچ OD x 2 میلی‌متر دیواره گرید 2، 90 درجه، 1.5D، انتهای صاف، ASTM B363. خم‌ها در جعبه‌های تخته سه لا بسته‌بندی می‌شوند و انتهاها درپوش دارند تا داخل لوله در حین حمل و نقل تمیز بماند.