| نام تجاری: | LHTi |
| شماره مدل: | فلنج کور |
| مقدار تولیدی: | 5 تا 10 تکه |
| قیمت: | قابل مذاکره |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی عرضه: | 5000 عدد در ماه |
فلنج تیتانیومی سفارشی تخت مطابق با نقشه
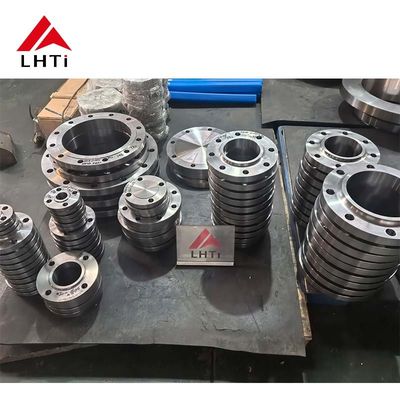
یک فلنج سفارشی معمولاً با مشکلی شروع میشود که هیچ کاتالوگی آن را حل نمیکند: یک دستگاه وارداتی که نازل آن با هیچ جدول متریک یا امپریالی مطابقت ندارد، یک مخزن قدیمی با دایره پیچ نامتعارف، یک اتصال کانال مستطیلی، یا یک منیفولد که باید در فضایی قرار گیرد که فلنج استاندارد از آن عبور نمیکند. پاسخ، یک فلنج تخت است که مطابق با نقشه، از جنس تیتانیوم، با سوراخ، الگوی سوراخ و ضخامت تعیین شده توسط پروژه به جای جدول استاندارد، ماشینکاری شده است. کار مهندسی در اثبات این است که شکل سفارشی به اندازه شکل استانداردی که جایگزین میکند، ایمن است.
آنچه نقشه باید اصلاح کند
| مورد نقشه | آنچه توافق شده است | چرا اهمیت دارد |
|---|---|---|
| طرح کلی و الگوی سوراخ | شکل خارجی، دایره پیچ، قطر سوراخ، موقعیت سوراخ و استرادل | تنها رابطی که در محل قابل اصلاح نیست |
| ضخامت و سوراخ | ضخامت صفحه، قطر سوراخ، هاب یا عدم هاب | ظرفیت فشار و آمادهسازی جوش را تعیین میکند |
| سطح آببندی | نوع سطح، ابعاد شیار، زبری سطح | کنترل میکند که آیا واشر در اولین پیچبندی آببندی میشود |
| جنس و وضعیت | درجه، آنیل شده یا به صورت فورج شده، جهت تست | استحکام، مقاومت در برابر خوردگی و قابلیت جوشکاری را تعیین میکند |
| تلرانس و علامتگذاری | تلرانس عمومی، ابعاد بحرانی، برچسب و شماره حرارت | پذیرش در هنگام ورود کالا را تعیین میکند |
نقشهای که الگوی سوراخ را به صورت "قابل تنظیم" باقی میگذارد، نقشه نیست، بلکه درخواستی برای حدس و گمان است. گرانترین اشتباهات فلنج سفارشی تقریباً همیشه اشتباهات رابط هستند، زیرا فلنج قبل از اینکه کسی متوجه شود سوراخهای پیچ در دایره اشتباه قرار دارند، ماشینکاری نهایی میشود.
سفارشی در مقابل استاندارد
| مورد | فلنج استاندارد | فلنج سفارشی |
|---|---|---|
| ابعاد | توسط ASME B16.5 یا EN 1092-1 تعیین شده است | توسط نقشه و قطعه جفت تعیین میشود |
| زمان تحویل | موجودی یا دوره تولید کوتاه | تأیید نقشه، بلوک کردن، ماشینکاری، بازرسی |
| هزینه | کمتر در هر قطعه | بیشتر در هر قطعه، کمتر از بازسازی تجهیزات جفت |
| کجا برنده میشود | لولهکشی جدید طراحی شده از یک استاندارد | نوسازی، تجهیزات وارداتی، فضای غیر دایرهای یا محدود |
سفارشی راهی برای اجتناب از کلاس فشار نیست. اگر خطی برای کلاس 300 طراحی شده باشد، فلنج سفارشی همچنان باید کلاس 300 را در دمای طراحی تحمل کند، و ضخامت باید محاسبه شود نه اینکه از یک فلنج استاندارد کوچکتر مقیاس شود. در جایی که قطعه سفارشی یک فلنج دایرهای ساده با الگوی پیچ استاندارد است، ارزانترین راه شروع از فورج استاندارد و اصلاح سوراخ است که ضخامت رتبهبندی شده را حفظ میکند و فقط ماشینکاری را تغییر میدهد.
ضخامت محاسبه میشود، نه کپی میشود
یک فلنج تخت بدون هاب به عنوان یک صفحه عمل میکند که در دایره پیچ پشتیبانی شده و تحت فشار بارگذاری میشود، بنابراین ضخامت از فشار طراحی، واکنش واشر و تنش مجاز در دما ناشی میشود. تیتانیوم به دلیل اینکه Gr2 به تنش 345 مگاپاسکال و Gr5 به 895 مگاپاسکال میرسد و به دلیل اینکه هیچ مجاز خوردگی برای اضافه کردن وجود ندارد، اجازه میدهد صفحه نازکتری نسبت به فولاد ضد زنگ داشته باشد: فلزی که در زمان نصب وجود دارد، فلزی است که در پایان عمر وجود دارد. این یک صرفهجویی واقعی در یک قطعه سفارشی ضخیم است و همچنین دلیل مستندسازی محاسبه است، زیرا اثبات کفایت، حساب است نه جستجوی جدول.
صافی نیمه دوم سوال ضخامت است. صفحهای که فقط از یک طرف ماشینکاری میشود، هنگام حذف لایه تنشدار خم میشود و فلنجی که صاف نیست، صرف نظر از ضخامت آن، نشت خواهد کرد. بلوکها از هر دو طرف ماشینکاری میشوند، روی صفحه سطح یا CMM بررسی میشوند و در جایی که شکل نسبت به عرض آن نازک است، توالی برشهای خشن و نهایی برای متعادل کردن تنش باقیمانده تنظیم میشود.
مسیر تولید
سه مسیر بیشتر کارهای سفارشی را پوشش میدهند. صفحه با جت آب یا لیزر برش داده میشود، سپس ماشینکاری میشود؛ این برای قطعات تخت، غیر دایرهای و با فشار متوسط مناسب است و بیشترین آزادی طرح کلی را میدهد. یک حلقه نورد شده یا فورج شده برای فلنجهای دایرهای با هاب استفاده میشود، زیرا دانه در امتداد محیط قرار میگیرد و هاب میتواند ضخیمتر از صفحه باشد. یک فورج نزدیک به شکل خالص زمانی استفاده میشود که شکل و کمیت یک قالب را توجیه کند و بهترین رفتار خستگی را ارائه میدهد زیرا جریان دانه از پروفیل پیروی میکند به جای اینکه از آن عبور کند.
تیتانیوم دو قانون به این لیست اضافه میکند. برش و ماشینکاری با ابزار و خنککننده اختصاصی انجام میشود، زیرا آلودگی آهن از ماشین مشترک بعداً به صورت شکوفایی زنگ یا محل خوردگی ظاهر میشود. و هرگونه جوشکاری، از جمله هاب جوش داده شده به صفحه، تحت آرگون با پاکسازی درز، سپس اسیدشویی انجام میشود، زیرا جوش رنگی روی تیتانیوم یک سطح غنی از اکسیژن است که تحت بار ترک میخورد.
انتخاب جنس برای سرویسهای شدید
Gr2 پیشفرض برای وظایف شیمیایی، دریایی و برودتی است. Gr5 زمانی انتخاب میشود که فلنج باید نازکتر باشد یا دما بالاتر باشد، و به خوبی ماشینکاری میشود اما با دقت بیشتری جوش داده میشود. Gr7 پالادیوم را برای اسیدهای کاهنده و کلریدهای داغ اضافه میکند و Gr12 اسیدهای کاهنده را با هزینه کمتر پوشش میدهد. سختی حدود HB 180 تا 215 معمولاً برای Gr2 آنیل شده است و یک بررسی مفید است که قطعه آلوده یا سخت شده در اثر کار نشده است، اما سختی یک مشخصه خوردگی نیست و نباید به عنوان آن استفاده شود.
بازرسی و قطعه اول
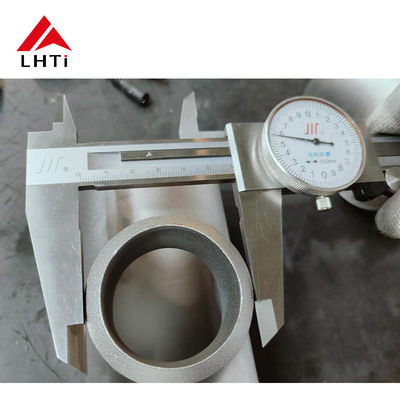
یک قطعه سفارشی بر اساس ابعاد پذیرفته میشود، نه ظاهر. قطعه اول با CMM در برابر نقشه اندازهگیری میشود، با دایره پیچ، موقعیت سوراخها، صافی سطح و زبری سطح ثبت شده، و گزارش قبل از انتشار باقی سفارش امضا میشود. قطعات بعدی بر روی ابعاد بحرانی نمونهبرداری شده و صد در صد روی رابط بررسی میشوند. UT برای مقاطع سنگین، PT برای سطح آببندی استفاده میشود و PMI درجه را روی هر حرارت تأیید میکند. گواهینامه 3.1 به EN 10204، گزارش مواد و ابعاد، و شماره برچسب علامتگذاری شده بسته را کامل میکند.
حفاظت از رابط در محل
حتی یک فلنج سفارشی کامل اگر در برابر سطح جفت اشتباه نصب شود، شکست میخورد. قبل از حمل و نقل، نقشه باید مشخص کند که فلنج برای کدام سطح قطعه جفت طراحی شده است، و فلنج باید با یک گیج یا قطعه جفت، در صورتی که کمیت آن را توجیه کند، به صورت آزمایشی نصب شود. در محل، واشر با نوع سطح مطابقت داده میشود، پیچها در یک الگوی ستارهای در مراحل سفت میشوند و اتصال در فشار عملیاتی بررسی میشود. تیتانیوم روی تیتانیوم گیر میکند، بنابراین رزوه ها حاوی ترکیب ضد گیر هستند و پیچهای فولادی محافظت شده یا با درجه مقاوم در برابر خوردگی جایگزین میشوند.
سفارش فلنج تیتانیومی سفارشی
نقشه ابعاد دار، درجه، فشار و دمای طراحی، نوع سطح، پرداخت سطح، علامتگذاری و لیست اسناد را ارسال کنید. کمیت، تاریخ تحویل و اینکه آیا قطعه اول مورد نیاز است را مشخص کنید. اگر نقشه نهایی نیست، ابعاد قطعه جفت و محدودیت محرک طراحی را ارسال کنید، زیرا فلنجی که حول رابط واقعی طراحی شده است، ارزانتر از دو تکرار ماشینکاری و یک حمل و نقل هوایی است.
تصاویر محصول
![]()
![]()
![]()
![]()