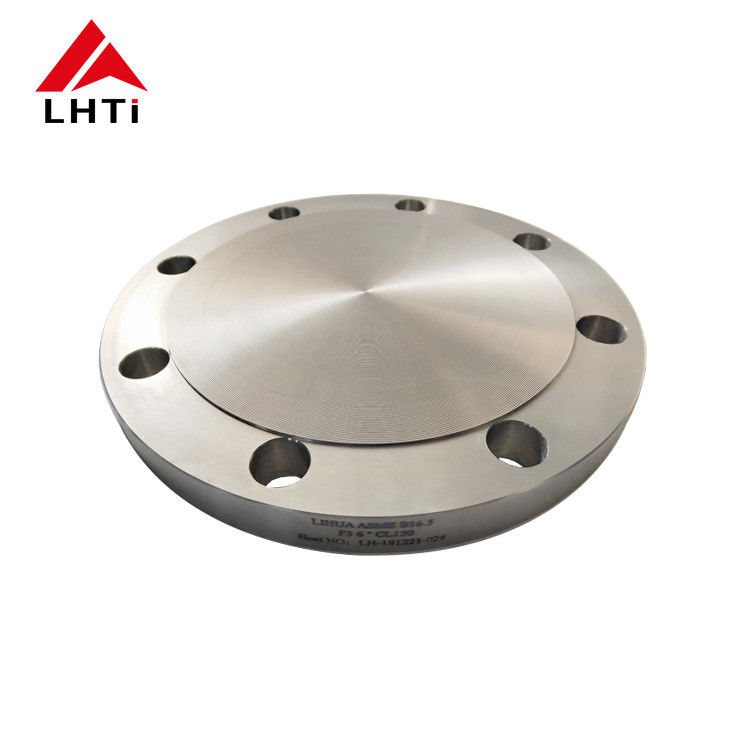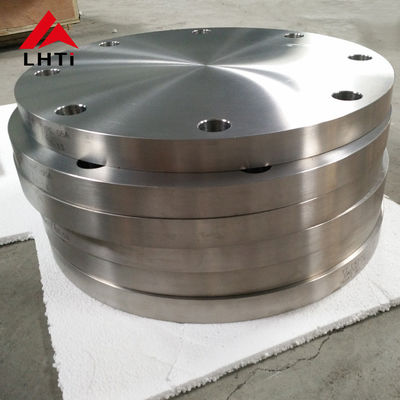
یک فلنج کور بخشی است که یک پایپ را به یک ظرف بسته تبدیل می کند، بنابراین این یک فلنج در مفصل است که فشار کامل را در یک دیسک جامد بدون سوراخ برای تسکین آن حمل می کند.به همین دلیل ضخامت و درجه مهم تر از پایان است، و چرا یک صفحه که دو سیستم فشار غیر مرتبط را در یک عنوان نامگذاری می کند قبل از اینکه نقل قول شود باید خوانده شود.
کلاس 150 و PN160 همان فلنج نیستندعنوان این صفحه کلاس 150 و PN160 را کنار هم قرار می دهد. این دو نام برای یک رتبه بندی نیستند. کلاس 150 در ASME B16.5 نزدیک به PN20 قرار دارد، در حالی که PN160 در سیستم EN نزدیک به کلاس 900 قرار دارد.يک بدن کور نمي تونه هر دو باشه، و خريداري که بدون انتخاب عنوان سفارش بده هرچي که کارخانه تصميم بگيره رو ميگيره
شکاف تفاوت گردی نیست. یک کور کلاس 150 یک دیسک نسبتا باریک با بار بولت کم است، در حالی که کور PN160 یک جعل سنگین با یک محور عمیق و یک دایره بولت بسیار بزرگتر است.اين دو مورد در صورت فلنج قابل تعويض نيستند، و گاسکت که به یکی مناسب است روی دیگری قرار نمی گیرد، زیرا ارتفاع صورت بالا و دایره بولت متفاوت است.
| کلاس | نزدیکترین PN | بار، محیط | محل استفاده | یادداشت تیتانیوم |
|---|---|---|---|---|
| 150 | PN20 | حدود 20 بار | آب، فرآیند فشار پایین | Gr2 کافيه |
| 300 | PN50 | حدود 50 بار | فرآیند کلی، بخار | درجه 2 یا درجه 7 |
| 600 | PN100 | حدود 100 بار | فرآیند فشار بالا | Gr7 در کلریدها |
| 900 | PN150 | حدود 150 بار | خدمت سخت | Gr5 برای بخش های نازک |
| 1500 | PN250 | حدود 250 بار | قدرت و خدمات سخت | درجه 5 یا درجه 7 |
| 2500 | PN420 | حدود 420 بار | فشار فوق العاده | نقشه کنترل شده |
جدول بالا یک راهنما برای خواندن دو سیستم با هم است، نه یک جدول تبدیل. فشار برابر در محیط، دو فلنج را قابل تعویض نمی کند، زیرا الگوی بولت،ابعاد صورت و گاسکت توسط استاندارد تنظیم می شوندهنگامی که یک خط به یک PN DIN طراحی شده است، کور را به PN و ابعاد چهره EN آن سفارش دهید.
پس فلنج، فلنج کور: توصیف اشتباه استتوضیحات در این صفحه با نام محصول یک فلنج SO تیتانیوم آغاز می شود، سپس توضیح می دهد که این یک نوع فلنج کور است که برای مهر یک سیستم لوله کشی استفاده می شود. این دو مورد متفاوت هستند.یک فلنج اسلیپ روی یک سوراخ دارد، از روی لوله حرکت می کند و از هر دو طرف جوش داده می شود؛ یک فلنج کور هیچ سوراخی ندارد و در انتهای آن پیچ خورده است.
اشتباه بی ضرر نیست، زیرا هر دو بار های متفاوتی را حمل می کنند. یک لغزنده بر روی دو جوش فیله متکی است و ضعیف ترین اشکال رایج فلنج در خستگی است.یک کور به ضخامت دیسک و پیش بارگیری بولت متکی استخریدار که این توصیف را به یک فروشگاه ماشین می فرستد ممکن است یک فلنج خسته شده را دریافت کند که نمی تواند چیزی را ببندد.
چرا نابینا ضخیم ترین قسمت مفصل است؟دیسک یک کور فشار کامل را در کل سوراخ می بیند و ضخامت آن با مربع قطر بدون پشتیبانی و با ریشه مربع فشار افزایش می یابد.همچنین باید حمل بار صندلی گسیل، که توسط پیچ ها در اطراف لبه اعمال می شود و دیسک را در لبه خم می کند. به همین دلیل است که یک کور معمولاً سنگین ترین فلنج واحد در خط است.
بر روی تیتانیوم این در دستگیری به همان اندازه که در قدرت نشان می دهد یک پلک CP Gr2 در قطر بزرگ ضخیم، سبک و به اندازه کافی سفت است که برای بلند کردن دست دشوار استو سوراخ های بولت ها ویژگی هایی هستند که اغلب در حمل و نقل آسیب می بینند.، چون یک فلنج تیتانیوم با راحتی بیشتر از یک فلز است و یک سوراخ سوراخ شده باعث تغییر پیش بارگیری بولت می شود.
جوش دادن روش نصب کور نیستمیدان اتصال در این صفحه جوش خوانده می شود. یک فلنج کور به هیچ چیز جوش داده نمی شود؛ آن را به یک فلنج جفت گیری با یک گاسکت بین چهره ها می پیچد. آنچه جوش داده می شود فلنج جفت گیری است،يا پايه لوله اي که آن را حمل مي کندتنها پرده ی جوشکاری یک کلاه جوشکاری است که یک محصول متفاوت بدون هیچ گونه اتصال است.
این تمایز برای گواهینامه مهم است، زیرا یک مفصل بولت شده هیچ روش جوش و صلاحیت جوشگر در پشت آن ندارد، در حالی که یک پایان جوش داده شده است.اگر مورد نیاز یک بسته بندی باشد که در طول یک چرخش قطع و دوباره جوش داده شود، این ماده یک کلاه یا یک شاقه است، نه یک فلنج کور.
| دستگاه | چه کار ميکنه | محدوده فشار | چطور نصب شد؟ | بهترین استفاده |
|---|---|---|---|---|
| فلنج کور | بسته شدن یک نوزل به طور دائم یا برای آزمایش | دیسک کامل | به یک فلنج جفت گیری وصل شده است | پایان خط، تست هیدرو |
| چشم انداز کور | بین باز و بسته می چرخد | دیسک پلاس فاصله دهنده | با یک پیچ | خدمات تغییر |
| اسپد و فاصله دهنده | صفحه جدا از بسته و حلقه فاصله | فقط صفحه | دو تا مفصل | جداسازی خاموشی |
| سرپوش | بدون فلنج، پای پای بسته می شود. | از مواد معدنی | با جوش یا رشته | شاخه های کوچک |
| پلگ | بندر را در یک بدن مناسب ببندد | از مواد شیمیایی: | به هم زدن | پورت های ابزار |
زمینه فرآیند ارائه می دهد ریختن، جعل و ماشینکاری به عنوان اگر آنها قابل تعویض بودند. آنها نیستند، زمانی که ASME B16.5 نقل شده است: این استاندارد نیاز به یک محصول جعل یا صفحه،پس نميتونه يه کاست به اون گواهي داده بشه. تیتانیوم ریخته شده به ASTM B367 و تیتانیوم ریخته شده به ASTM B381 تعلق دارد و گواهینامه باید نامی را که مورد استفاده قرار می گیرد.
میدان گواهینامه ISO، CE و API را با هم لیست می کند. اینها تأییدیه های سیستم و محصول در دست کارخانه هستند، نه شواهد در مورد یک حرارت خاص از مواد. برای یک بخش فشار،درخواست گزارش آزمایش مواد بر اساس استاندارد EN 10204 3.1، با شماره گرما، مواد شیمیایی و نتایج مکانیکی در همان ورق با علامت فلنج.
اندازه به عنوان سفارشی نوشته شده است، بنابراین سفارش باید شماره را داشته باشد. برای کور B16.5 محدوده NPS 1/2 تا NPS 24 است. اندازه های بزرگتر به سری B16.47 A یا B منتقل می شوند.و آن ها دارای دایره های بولت و جدول ضخامت خود هستند. NPS یا DN، کلاس یا PN، صورت، نوع گاز و درجه را بیان کنید و هر اندازه بدون این پنج مورد را به عنوان غیر ذکر شده در نظر بگیرید.
درجه در صفحه به هیچ وجه ذکر نشده است. Gr2 پیش فرض برای یک پرده است زیرا به خوبی ساخته شده است و انعطاف پذیری کافی برای قرار دادن یک گاز بدون ترک در سوراخ های بولت دارد.Gr7 انتخاب است که در آن سمت پایین رود کلوراید را می بیند؛ Gr5 هنگامی که دیسک نازک است و فشار بالا استفاده می شود. Gr1 برای یک پیوستگی بولت با قطر بزرگ بسیار نرم است، زیرا بار بولت صورت را تغییر شکل می دهد.
تصاویر محصول![]()