| نام تجاری: | LH-Ti |
| شماره مدل: | LH-BL |
| مقدار تولیدی: | یک قطعه |
| قیمت: | US dollar $30/pc--US dollar $80/pc |
| شرایط پرداخت: | L/C، T/T، وسترن یونیون |
| توانایی عرضه: | 5000 عدد در ماه |
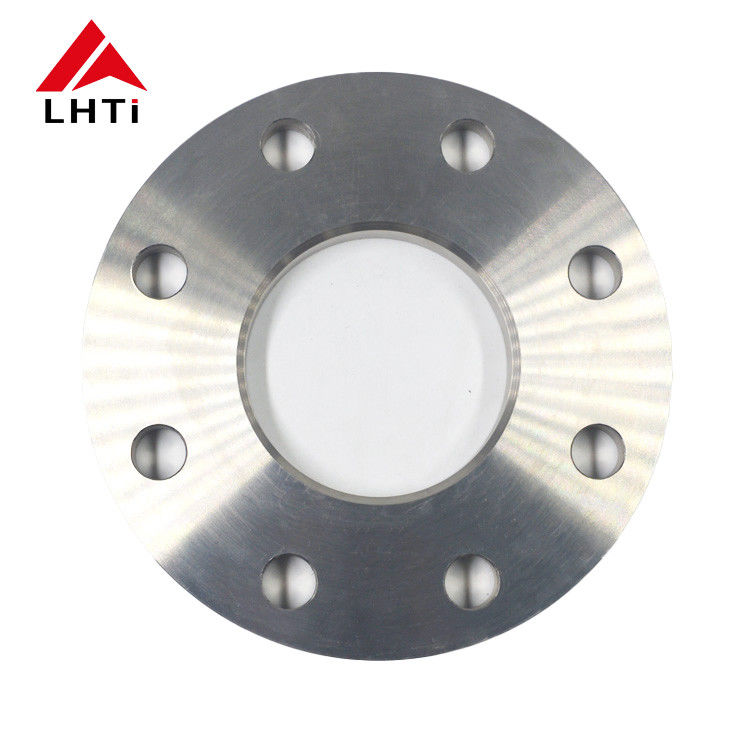
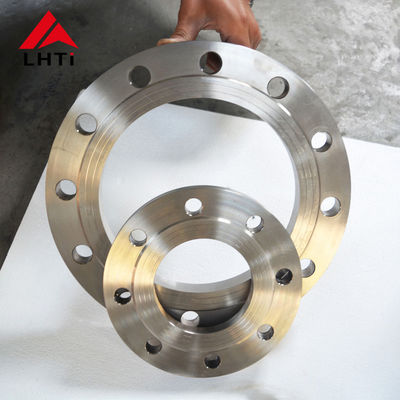
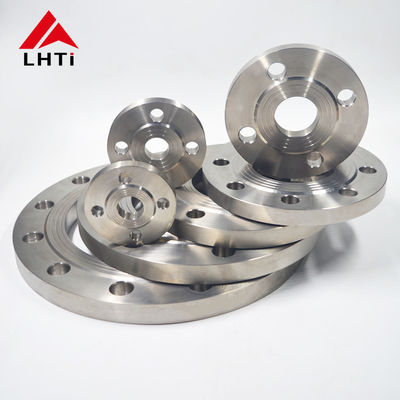
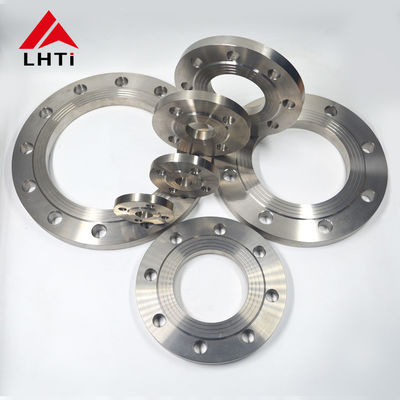
فلنج گردن جوشی تیتانیوم: سطوح ASME، JIS و DIN
فلنج گردن جوشی تنها شکل رایج فلنج است که در آن هاب کار ساختاری را انجام می دهد: از ضخامت فلنج تا دیواره لوله مخروطی می شود و گشتاور خمشی اتصال را به جای باقی گذاشتن آن در جوش، به لوله منتقل می کند. به همین دلیل است که سوراخ، طول هاب و سطح باید از یک استاندارد باشند و چرا صفحه ای که چهار استاندارد را لیست می کند نیاز به خواندن دقیق تری نسبت به صفحه ای دارد که یک سیستم واحد را لیست می کند.
یک فورجینگ، چهار سیستم ابعادی
فیلد استاندارد در این صفحه ASME B16.5، JIS B2220، DIN 2627 تا 2628 و GB/T 9116 را با هم نام می برد. این سیستم ها در ایده سطح برجسته توافق دارند و در تقریباً تمام ابعاد مهم اختلاف نظر دارند: دایره پیچ، قطر پیچ، قطر خارجی فلنج، ارتفاع سطح و طول هاب. یک فلنج DN 100 به JIS 10K به یک فلنج DN 100 کلاس 150 پیچ نمی شود، حتی اگر هر دو به طور اسمی 4 اینچ باشند و هر دو در حدود 10 تا 20 بار رتبه بندی شده باشند.
نتیجه عملی این است که استاندارد یک اولویت نیست، بلکه بخشی از شماره قطعه است. هنگامی که یک خط در یک سیستم طراحی می شود، فلنج، واشر و پیچ ها همگی از آن سیستم می آیند و تنها راه ایمن برای عبور، تغییر فلنج جفت کننده است.
| سیستم | محدوده اندازه در اینجا | فشار نوشته شده | جزئیات سطح | قابل تعویض نیست با |
|---|---|---|---|---|
| ASME B16.5 | NPS 1/2 تا 24 | کلاس 150 تا 2500 | RF 2 میلی متر برجسته، RTJ اختیاری | JIS در همان DN |
| JIS B2220 | DN 10 تا 600 | 5K، 10K، 16K، 20K، 30K | RF، دایره پیچ کوچکتر | دایره پیچ ASME |
| DIN 2627 | DN 10 تا 600 | PN16 | سطح برجسته، ارتفاع DIN | سطح کلاس 150 |
| DIN 2628 | DN 10 تا 500 | PN25 و PN40 | سطح برجسته، هاب ضخیم تر | هاب PN16 |
| GB/T 9116 | DN 10 تا 2000 | PN2.5 تا PN160 | از DIN پیروی می کند، در فیلت متفاوت است | DIN بدون بررسی |
DIN 2627 شامل PN16 و DIN 2628 شامل PN25 و PN40 می شود، بنابراین هیچ کدام نمی توانند فلنج کلاس 900 یا کلاس 2500 را توصیف کنند، صرف نظر از ردیف فشار روی صفحه. اعداد DIN را به عنوان آنچه کارخانه ها می توانند ماشین کاری کنند بخوانید، نه به عنوان محدوده ای که برای هر کلاس در لیست اعمال می شود.
هاب چیزی است که آن را به یک گردن جوشی تبدیل می کند
سوراخ فلنج گردن جوشی برای مطابقت با قطر داخلی لوله ای که به آن متصل می شود، ماشین کاری می شود. اگر سوراخ کوچکتر از لوله باشد، اتصال دارای پله ای است که محصول را به دام می اندازد و یک نقطه تمرکز تنش در ریشه جوش ایجاد می کند؛ اگر بزرگتر باشد، جوش باید شکاف را پر کند و پاس ریشه به یک ناچ تبدیل می شود. بنابراین سوراخ باید همراه با برنامه لوله، نه فقط با اندازه اسمی، ذکر شود.
تیتانیوم باعث می شود سمت جوشکاری نسبت به فولاد کمتر بخشنده باشد. استخر جوش باید تا زمانی که زیر 400 درجه سانتیگراد خنک شود، زیر گاز بی اثر باقی بماند، زیرا بالاتر از این دما فلز اکسیژن و نیتروژن را جذب می کند و یک لایه آلفا تشکیل می دهد که تحت خمش ترک می خورد. رنگ کاهی روی کلاهک جوش قابل قبول است، رنگ آبی یا بنفش به معنای شکست محافظت است و رسوب سفید پوسته پوسته به معنای این است که اتصال باید به جای اصلاح، بریده شود.
خواندن فیلد استاندارد در این صفحه
فیلد با کلمات ASTM B16.5 پایان می یابد. چنین استانداردی وجود ندارد: B16.5 یک استاندارد ابعادی ASME است و سمت مواد برای فورجینگ تیتانیوم ASTM B381 است. گواهی با ذکر ASTM B16.5 قابل صدور نیست، بنابراین خریدار باید ASME B16.5 را برای ابعاد و ASTM B381 را برای مواد درخواست کند، که هر دو در یک گزارش ذکر شده باشند.
همین فیلد همچنین ASME و ANSI را طوری لیست می کند که گویی سازمان های متفاوتی هستند. آنها همان سازمان تحت نام های قدیمی و جدید آن هستند و B16.5 سال هاست که یک سند ASME است. این یک تکرار بی ضرر است، اما یک سیگنال مفید در مورد دقت نوشتن بقیه مشخصات است.
لیست مواد در مقابل جدول شیمی
خط مواد Gr1، Gr1، Gr2، Gr3، Gr4، Gr7 و Gr9 را می خواند. Gr1 دو بار ظاهر می شود، Gr3، Gr4 و Gr9 در جداول شیمی یا کششی در بالای صفحه ظاهر نمی شوند، و Gr5 در آن جداول ظاهر می شود اما در خط مواد نه. خریدارانی که Gr9 را از این صفحه سفارش می دهند، درجه ای را سفارش می دهند که صفحه نمی تواند ترکیب آن را نشان دهد.
Gr9 آلیاژ لوله Ti-3Al-2.5V با کشش حدود 650 مگاپاسکال و شکل پذیری سرد خوب است و انتخاب غیرمعمولی برای فلنج فورج شده است. برای گردن جوشی، پیش فرض منطقی Gr2 است: به تمیزی فورج می شود، بدون دردسر جوش می خورد و چقرمگی کافی برای منطقه تحت تأثیر حرارت دارد. Gr7 برای جایی که کلرایدها در خط قرار دارند، Gr5 برای جایی که خود فلنج بار بالایی را حمل می کند، و Gr1 فقط برای کارهای فشار پایین، زیرا به اندازه کافی نرم است که در سطح تغییر شکل دهد.
| مورد | باید ذکر شود | مقدار معمول | در صورت حذف | چگونه بررسی می شود |
|---|---|---|---|---|
| سوراخ و برنامه | سوراخ برای مطابقت با دیواره لوله | Sch 40 در NPS 4 | پله در ریشه جوش | گیج سوراخ و نمونه لوله |
| ارتفاع هاب | الگوی بلند یا استاندارد | استاندارد، 1.5 برابر ضخامت | هاب کوتاه، تنش بالا | قانون و نقاشی |
| سطح | RF، FF یا RTJ | RF طبق B16.5 | واشر جا نمی گیرد | خط کش و گیج عمق |
| دایره پیچ | استاندارد و کلاس | طبق جدول B16.5 | سوراخ ها خارج از فلنج جفت کننده | کالیپر در عرض سوراخ ها |
| درجه و گزارش | درجه به علاوه گزارش 3.1 | Gr2، فورجینگ B381 | درجه باقی مانده به آسیاب | PMI و MTR |
یادداشت های سفارش
استاندارد، اندازه، کلاس یا PN، سطح، برنامه سوراخ، الگوی هاب، درجه و گزارش را بدهید. از این میان، برنامه سوراخ موردی است که اغلب از قلم می افتد و این همان چیزی است که تعیین می کند آیا فلنج می تواند به لوله ای که از قبل در محل است جوش داده شود.
اندازه در این صفحه به صورت NPS 1/2 تا 24 و همچنین DN 10 تا 2000 نوشته شده است. اینها محدوده های متفاوتی هستند: NPS 24 برابر با DN 600 است و DN 2000 نزدیک به NPS 80 قرار دارد که خارج از B16.5 است و یک مورد ساخته شده یا B16.47 خواهد بود. برای یک فلنج گردن جوشی B16.5، در محدوده NPS 1/2 تا 24 سفارش دهید و اندازه های بزرگتر را به عنوان تحت کنترل نقاشی در نظر بگیرید.
سطح به عنوان پولیش شده لیست شده است. برای سطح فلنج، پولیش شده یک پرداخت روی سطح برجسته است، نه کل بدنه، و سطح نشیمنگاه واشر دارای باند زبری است که مناسب نوع واشر است. پرداخت آینه ای روی سطح یک بهبود نیست: واشر مارپیچی نیاز به پرداخت دندانه دار کنترل شده برای گاز گرفتن دارد و سطح شیشه ای صاف به آن اجازه می دهد تحت بار پیچ بلغزد.
تصاویر محصول
![]()