| نام تجاری: | LHTI |
| شماره مدل: | LH-12 |
| مقدار تولیدی: | 10 کیلوگرم |
| شرایط پرداخت: | L/C، D/P، T/T، وسترن یونیون، پی پال و غیره |
| توانایی عرضه: | 50000 کیلوگرم در ماه |
انتخاب سیم جوش تیتانیوم ERTi-1 و ERTi-2
سیم جوش تیتانیوم بر اساس قطر خریداری و بر اساس قرقره فروخته میشود، اما بر اساس فلز پایه انتخاب میشود و دو سیستم شمارهگذاری در بازار این کار را سختتر از آنچه باید باشد، میکند. این صفحه به گریدهای پرکننده آلیاژ نشده ERTi-1 و ERTi-2، نحوه ارتباط عدد ERTi با عدد Gr صفحه یا لوله در حال اتصال، نحوه تأثیر قطر و سطح بر قوس، و اینکه کدام بخشهای بلوک مشخصات زیر متن الگو هستند نه واقعیت، میپردازد.
اعداد ERTi و اعداد گرید یکسان نیستند
ERTi یک نامگذاری فلز پرکننده از AWS A5.16 است که به عنوان ASME SFA 5.16 پذیرفته شده است. Gr یک نامگذاری ماده از ASTM B265 برای ورق، B338 برای لوله یا B348 برای میله است. ERTi-2 و Gr2 شیمی یکسانی را از دو طرف اتصال توصیف میکنند: یکی سیم است که وارد حوضچه میشود، دیگری فلزی است که از قبل آنجا بوده است. سفارش خرید که درخواست سیم گرید ۲ را دارد مبهم است، زیرا گرید ۲ یک محصول کار شده است و سیم مطابق با آن ERTi-2 است.
شمارهگذاری برای گریدهای آلیاژ نشده به طور نزدیک مطابقت دارد و اینجاست که سردرگمی شروع میشود. ERTi-1، ERTi-2 و ERTi-4 باندهای اکسیژن مشابه Gr1، Gr2 و Gr4 را دارند، بنابراین جوشکاری که شماره یکسان را سفارش میدهد معمولاً یک پرکننده قابل کار دریافت میکند. برای گریدهای آلیاژی و پالادیوم، همترازی خودکار نیست و باید عدد ERTi را در برابر عدد UNS روی گواهی بررسی کرد تا فرض نشود.
تطبیق پرکننده با فلز پایه
قانون حاکم بر انتخاب پرکننده این است که جوش نباید ضعیفتر یا کمتر مقاوم در برابر خوردگی از قطعاتی باشد که به هم متصل میکند. استحکام کمتر از حد مطلوب طبیعی و ایمن است؛ استحکام بیشتر از حد مطلوب نیست، زیرا جوش قویتر روی فلز مادر نرمتر، تنش را در خط همجوشی متمرکز میکند. جدول زیر حداقلهای منتشر شده برای هر گرید ERTi را به همراه فلز پایهای که برای آن نوشته شده است، ارائه میدهد.
| گرید پرکننده | فلز پایه که برای آن نوشته شده است | UTS حداقل ksi [MPa] | YS حداقل ksi [MPa] | جایی که انتخاب اشتباه است |
|---|---|---|---|---|
| ERTi-1 | Gr1 آلیاژ نشده، UNS R50100 | 35 [240] | 20 [138] | قطعات تحت فشار که به استحکام بالاتری نیاز دارند |
| ERTi-2 | Gr2 آلیاژ نشده، UNS R50120 | 50 [345] | 40 [275] | وظیفه نمک یا اسید کاهنده |
| ERTi-4 | Gr4 آلیاژ نشده، UNS R50130 | 80 [550] | 70 [483] | انعطافپذیری خوب اولویت دارد |
| ERTi-5 | Gr5 Ti-6Al-4V، UNS R56400 | 130 [895] | 120 [828] | اتصالات ناهمسان CP به CP |
| ERTi-7 | Gr7 Ti-0.15Pd، UNS R52401 | 50 [345] | 40 [275] | وظیفه نیتریک یا اکسید کننده |
دو نتیجه عملی به دست میآید. اول، جوشکاری صفحه Gr2 با سیم ERTi-1، اتصالی با استحکام کمتر از فلز مادر ایجاد میکند که تنها در مواردی قابل قبول است که مشخصات طراحی از پرکننده ضعیفتر گرفته شده باشد. دوم، جوشکاری Gr2 به Gr5 نیاز به پرکنندهای دارد که برای هر دو مناسب باشد و این معمولاً ERTi-5 است نه ERTi-2، زیرا رقیق شدن از سمت آلیاژی بر حوضچه غالب است.
قطر، شکل و قرقره مناسب مشعل است، نه نقشه
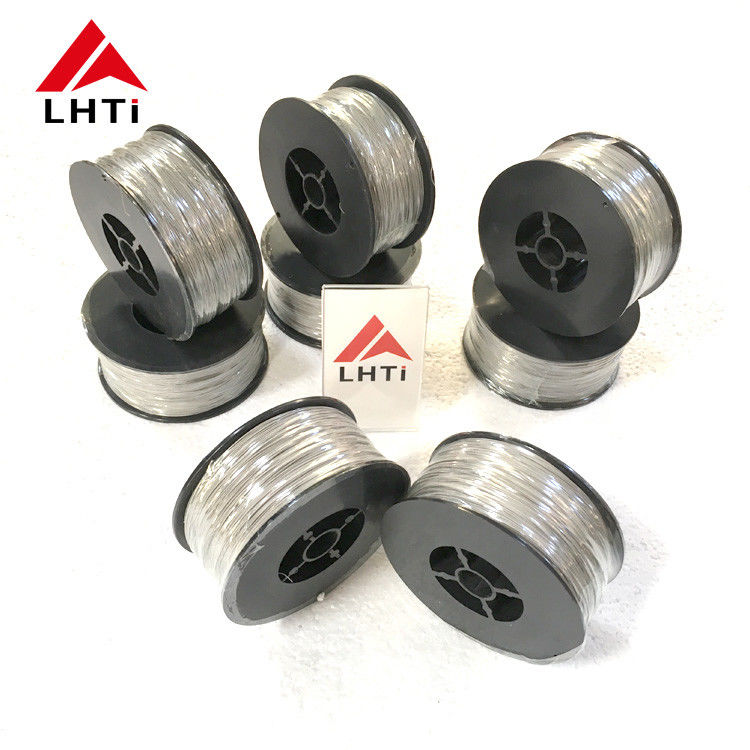
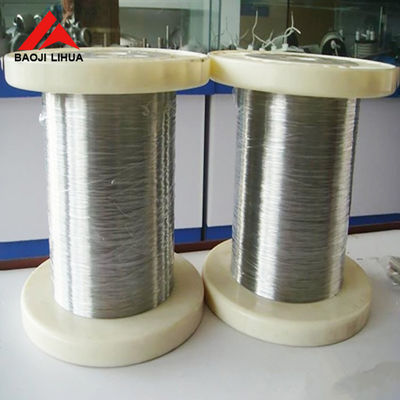
این صفحه ۰.۸ تا ۵ میلیمتر را در کویل، قرقره و طولهای مستقیم ۱۰۰۰ میلیمتر، با سطح پیکله شده یا پولیش شده ارائه میدهد. قطر بر اساس ضخامت دیوار و آمادهسازی اتصال انتخاب میشود: سیمی بسیار بزرگتر از شکاف ریشه، شکاف را به جای پر کردن آن، میپوشاند و سیمی بسیار کوچکتر نیاز به پاسهای بیشتری دارد و گرمای بیشتری را به قطعه وارد میکند. برای لوله با دیواره نازک، محدوده مفید معمولاً ۰.۸ تا ۱.۶ میلیمتر و برای صفحه ضخیم ۲.۴ تا ۳.۲ میلیمتر است.
شکل یک سوال کارگاهی است که خریداران اغلب بر اساس قیمت آن را تعیین میکنند. قرقره باید با هاب فیدر و غلتکهای محرک مطابقت داشته باشد؛ کویل باید بدون ایجاد انحنایی که با مشعل درگیر شود، باز شود؛ طولهای مستقیم برای کار دستی و سرهای مداری که نمیتوانند از قرقره بکشند، هستند. اشتباه در این مورد در گواهی ظاهر نمیشود، بلکه به صورت زمان توقف در سلول ظاهر میشود.
پیکله شده یا پولیش شده، و چرا هیچ کدام به معنای تمیز نیست
پیکله کردن اکسید و لایه آلفا باقیمانده از کشش را حذف میکند و سطحی خاکستری مات با مقدار کنترل شدهای از جذب هیدروژن باقی میگذارد. پولیش کردن سطحی روشن ایجاد میکند که صافتر تغذیه میشود و در مواردی که سیم قابل مشاهده است یا فیدر به اصطکاک سطح حساس است، ترجیح داده میشود. هیچ کدام از این فرآیندها چربی انگشت، گرد و غبار یا آلودگی قرقره را حذف نمیکنند و سیم تیتانیوم سریعتر از سیم فولادی، اکسیژن و هیدروژن بینابینی را از سطح کثیف جذب میکند.
به همین دلیل است که کنترل بچ مهمتر از پرداخت سطح است. قرقرهای که یک ماه در کارگاه مرطوب باز بوده است، با قرقرهای که از کیسه مهر و موم شده است، یکسان نیست، حتی با گواهی یکسان. روش بستهبندی، رطوبتگیر و شماره بچ را بپرسید و گزارش را با قرقره نگه دارید.
خواندن بلوک مشخصات در این صفحه
بلوک بالا محصولی را توصیف میکند که از نظر داخلی ناسازگار است و دادههای جدول بخش قابل اعتماد است. عنوان ASTM F136 و F1341 را در کنار TI-6AL-4V نام میبرد، اما F136 مشخصات ماده کاشت تیتانیوم Ti-6Al-4V ELI کار شده است و F1341 سیم تیتانیوم آلیاژ نشده برای ایمپلنتهای جراحی را پوشش میدهد؛ هیچ کدام مشخصات پرکننده جوشکاری نیستند که AWS A5.16 است. ردیف نام محصول درخواست ERTi-1 و ERTi-2 را دارد، ردیف گرید فقط گرید ۱ و گرید ۲ را لیست میکند و ردیف ماده میگوید تیتانیوم خالص، بنابراین ویژگیها سیم CP آلیاژ نشده را توصیف میکنند. عبارت آلیاژی در عنوان متعلق به ردیف ERTi-5 جدول است، نه این جفت گرید.
جدول شیمیایی پایینتر لیست ترکیب AWS A5.16 است، با شمارههای UNS R50100 برای ERTi-1، R50120 برای ERTi-2، R50130 برای ERTi-4، R56400 برای ERTi-5 و R52401 برای ERTi-7. این اعداد باید روی گواهی آسیاب ظاهر شوند. گواهی که شماره UNS را نقل میکند که در این لیست نیست، گواهی A5.16 نیست، هرچه عنوان میگوید.
| چه چیزی سفارش دهیم | چگونه آن را بنویسیم | اگر حذف شود | چه کسی آن را بررسی میکند | اشتباه معمول |
|---|---|---|---|---|
| گرید و استاندارد | ERTi-2 به AWS A5.16 | آسیاب ERTi-1 را ارسال میکند | گواهی و برچسب قرقره | استفاده از گرید ۲ به عنوان نام پرکننده |
| قطر | ۲.۴ میلیمتر، کلاس تلورانس | تغییر تغذیه و سوختن | میکرومتر، سه نقطه | سفارش ۳.۲ میلیمتر برای دیوار ۲ میلیمتر |
| شکل | کویل، قرقره یا ۱۰۰۰ میلیمتر مستقیم | به مشعل نمیخورد | بررسی قرقره و طول | نوع قرقره نامناسب با فیدر |
| سطح | پیکله شده، یا پولیش شده و تمیز شده | تخلخل و انحراف قوس | چشمی و زبری | فرض پولیش به معنای تمیز بودن |
| دادههای بچ | شیمی، UTS، رطوبت و بستهبندی | قابلیت ردیابی وجود ندارد | بررسی گزارش در هنگام دریافت کالا | یک گزارش برای چندین بچ |
یادداشتهای سفارش
گرید پرکننده را با استاندارد، قطر را با تلورانس آن، شکل را با نوع قرقره، وضعیت سطح و دادههای بچ مورد نیاز در گزارش بنویسید. فلز پایه را نیز ذکر کنید تا تامینکننده بتواند قبل از کشیده شدن سیم، عدم تطابق را پرچمگذاری کند. برای کار پزشکی یا هوافضا، الزام قابلیت ردیابی را به سفارش خرید اضافه کنید به جای اینکه فرض کنید گواهی که گرید را نام میبرد کافی است.
تصاویر محصول
![]()