logo

جزئیات محصولات

Created with Pixso. خونه Created with Pixso. محصولات Created with Pixso.
سیم تیتانیوم
Created with Pixso.

2.4 مم سلك تيتانيوم TIG: ملاءمة، تغذية وتشطيب

2.4 مم سلك تيتانيوم TIG: ملاءمة، تغذية وتشطيب

نام تجاری: LHTI
شماره مدل: LH-12
مقدار تولیدی: 10 کیلوگرم
شرایط پرداخت: L/C، D/P، T/T، وسترن یونیون، پی پال و غیره
توانایی عرضه: 50000 کیلوگرم در ماه
اطلاعات دقیق
محل منبع:
چین
گواهی:
ISO9001:2015; TUV; SGS;BV
نام محصول:
قیمت سیم تیتانیوم خالص ERTi 1 ERTi 2 Gr.1 Gr.2 Straight / Coil Ti
درجه:
Grade1 Grade2 ErTi1 ErTi2
شکل:
کلاف، قرقره، مستقیم
مواد:
تیتانیوم خالص
سطح:
سطح ترشی / سطح پولیش
بسته:
بسته صادرات استاندارد
قطر فروش داغ:
0.8mm-5mm و غیره
طول:
1000 میلی متر
کلمات کلیدی:
سیم تیتانیوم نازک
جزئیات بسته بندی:
بسته سیم پیچ و قرقره در جعبه کارتن یا جعبه تخته سه لا، بسته سیم مستقیم در جعبه پلاستیکی، خارج از آن
قابلیت ارائه:
50000 کیلوگرم در ماه
برجسته کردن:

2.4mm سیم تیتانیوم خالص

,

سیم تیتانیومی برای جوشاندن

,

سیم های تیتانیومی درجه صنعتی

توضیحات محصول

2سیم TIG تیتانیوم.4 میلی متر: مناسب، تغذیه و پایان

اکثر سلول های جوش تیتانیوم بر روی یک قطر پرکننده قرار می گیرند و با آن باقی می مانند. این صفحه در مورد اندازه ای است که اغلب انتخاب می شود و در مورد سه چیز است که قطر در واقع کنترل می کند:اینکه آیا سیم به مفصل می رسد، اینکه آیا بدون خم شدن تغذیه می کند، و اینکه گلوله نهایی چگونه است.

چرا ۲٫۴ میلی متری اندازه خانه است؟

در ارتفاع 2.4 ميلي متر، تقريباً 3 و 30 ثانيه از يک اينچ، سيم به اندازه کافي سفت است که بدون تکان دادن، با دست به يه مفصل فشار داده ميشه،و به اندازه کافی نازک است که یک مشعل دستی می تواند آن را در 90 تا 130 آمپر باند مورد استفاده در 3 تا 6 میلی متر تیتانیوم غیر آلاینده ذوب. کوچک تر و سیم buckles قبل از آن را به یک ریشه تنگ می رسد; بزرگتر و جریان مورد نیاز برای ذوب آن شروع به بیش از حد گرم کردن بخش نازک.این تعادل به همین دلیل است که مهارت های روشی اغلب در حدود این اندازه نوشته می شوند..

مفصل و ضخامتباند فعلیچرا اين قطرزمان تغییر اندازه
ورق CP 3 تا 6 میلی متر، پشت مربعاز 90 تا 130 Aيه شکاف کوچيک در يک يا دو گذرگاه رو پر ميکنه1.6 میلی متر زیر ضخامت 2 میلی متر
ریشه لوله با پاکسازی پشتیبان80 تا 110 Aبه اندازه کافي سخته که بدون تکان خوردن به ریشه برسه3.2 میلی متر برای حفره های سنگین دیوار
تعمیر قطعات گداخته یا جعل شده100 تا 140 Aفلز را سریع جمع می کند، بنابراین ورودی گرما کم می ماند1.2 میلی متر برای تعمیرات زیبایی
لوله های نازک دیواری 1.5 تا 2 میلی متر45 تا 70 Aفقط در انتهای پایین محدوده اش کار میکنه1.6 میلی متر آسان تر برای کنترل است
سر مدار بر روی لوله60 تا 90 Aبدون خم شدن از طریق یک پوشش ۲٫۴ میلی متری تغذیه می شود0.8 میلی متر برای کلاه های اتاق بسته

باند های جریان بالا نقاط شروع برای کار منفی الکترود جریان ثابت با یک سپر عقب هستند، نه تنظیمات برای کپی کردن بدون آزمایش روش.تيتانيوم در مقایسه با فولاد، رساناي گرمايي ضعيفي دارد، بنابراین همان آمپری که برای یک صفحه 4 میلی متری مناسب است، یک صفحه 2 میلی متری را بیش از حد گرم می کند؛ جدول جهت تغییر را به جای یک نسخه می دهد.

دو جدول پایین پاسخ به پرسش های مختلف

جدول اول از فلز پایه تا پرکننده: درجه 1 تا ERTi-1، درجه 2 تا ERTi-2، درجه 4 تا ERTi-4، درجه 5 تا ERTi-5، درجه 7 تا ERTi-7،با حداقل کشش و بهره ای از پرکننده مستقر در کنار هرجدول دوم مواد شیمیایی AWS A5.16 با شماره UNS و محدودیت های اکسیژن، نیتروژن، هیدروژن، آهن، آلومینیوم، واندیم و پالادیوم برای هر نامگذاری است.

هیچکدام از این جدول ها تضمین کننده قدرت پیوستن نیستند. مقادیر کشش متعلق به سپرده های پرکننده است و یک پیوستن بین صفحات غیر آلایودی نمی تواند قوی تر از صفحات باشد ، صرف نظر از استفاده از پرکننده.به همین دلیل است که عدم تطابق پرکننده روش عادی برای تیتانیوم CP است و عدم تطابق بیش از حد: یک پرکننده قوی تر فشار را به جای گسترش آن در منطقه آسیب دیده به حرارت متمرکز می کند.

طول مستقیم یا یک اسپول

طول برش یک متر برای یک مشعل در یک دست است. آنها اجازه می دهند تا جوشگر بدون کشیدن یک فیدر در اطراف یک فلنج کار کند و تمیز نگه داشتن آنها آسان است زیرا هر طول یک بار مورد استفاده قرار می گیرد.اسپول ها مناسب سر مداری و سلول های رباتیک هستند، جایی که سیم از یک پوشش تغذیه می شود و هرگز لمس نمی شود.

یک سیم 2.4 میلی متر تقاضا بیشتری نسبت به یک سیم 0.8 میلی متر دارد. اگر پوشش برای یک سیم کوچکتر اندازه گیری شود، کویل می مالد، سطح را تراش می کند و پارگی ها به عنوان گنجینه به استخر می رسند.مطابقت پوشش و فشار رول درایو به قطر، و بعد از کشیدن طولانی سیم را چک کنید که یک نقطه صاف داشته باشد.

چه چیزی باید در سفارش ذکر شود؟گزینه های این صفحهچرا جوش رو عوض ميکنه؟نحوه بررسی
نام پرکنندهERTi-1، ERTi-2، ERTi-4، ERTi-7با درجه ي اول مقایسه ميکنهگواهی و PMI در هنگام ورود
قطر و تحمل2.4 میلی متر، به علاوه یا معکوس 0.05 میلی مترکنترل گرفتن تغذیه و تراکم جریانمیکرومتر در سه نقطه
طول یا اسپولطول برش 1 متر، 5 کیلوگرم رولیدستکاری و اینکه آیا از یک تغذیه کننده استفاده می شودتعداد قطعات و وزن ناخالص
سطحآویزان شده یا پولیش شدهباقیمانده کشش یک منبع متخلخل استبررسی بصری و گزارش ترشی
سطح گواهینامهEN 10204 3.1ردیابی برای فشار و کار پزشکیشماره گرما با تعداد کالا مطابقت داره

سطح و دستکاری

سطح معمول جوش: اسید در یک مرحله اکسید و باقیمانده کشیدن را از بین می برد و سپس سیم خشک می شود.سیم پولیش شده درخشان تر است و به آرامی تر در یک پوشش حاشیه ای تغذیه می کند، اما پولیش کردن یک عمل مکانیکی است و قطر باید پس از آن بررسی شود.سیم سیاه هنوز هم حمل روغن از کشیدن و انتخاب کمترین مناسب برای یک مفصل است که به رادیوگرافی.

قبل از اينکه وارد مشعل بشه سيم رو با ايسوپروپانول پاک کن و دستکش هاي پاک بپوشو روی تیتانیوم هر دو به صورت منافذ و یا به صورت یک صورت آلفای سخت در امتداد حلقه به پایان می رسند.

یادداشت سفارش

اول درجه فلز پایه را بدهید، چون این تعیین کننده نام پرکننده است، سپس قطر و تحمل که با آن همراه است، سپس شکل، سطح و سطح گزارش.اگر سیم برای یک بخش فشار است، نام کد روش نوشته شده به به خوبی، به طوری که گواهینامه و روش جوش در مورد مواد مشابه صحبت می کنند.

تصاویر محصول

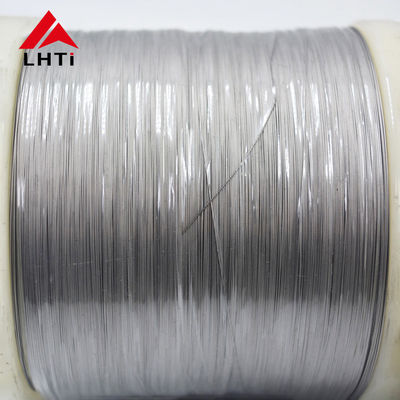
2.4 mm pure titanium TIG filler wire straight lengths