| نام تجاری: | LHTi |
| شماره مدل: | فلنج تیتانیوم |
| مقدار تولیدی: | 100 عدد |
| قیمت: | قابل مذاکره |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی عرضه: | 100-200 تن/تن در ماه |
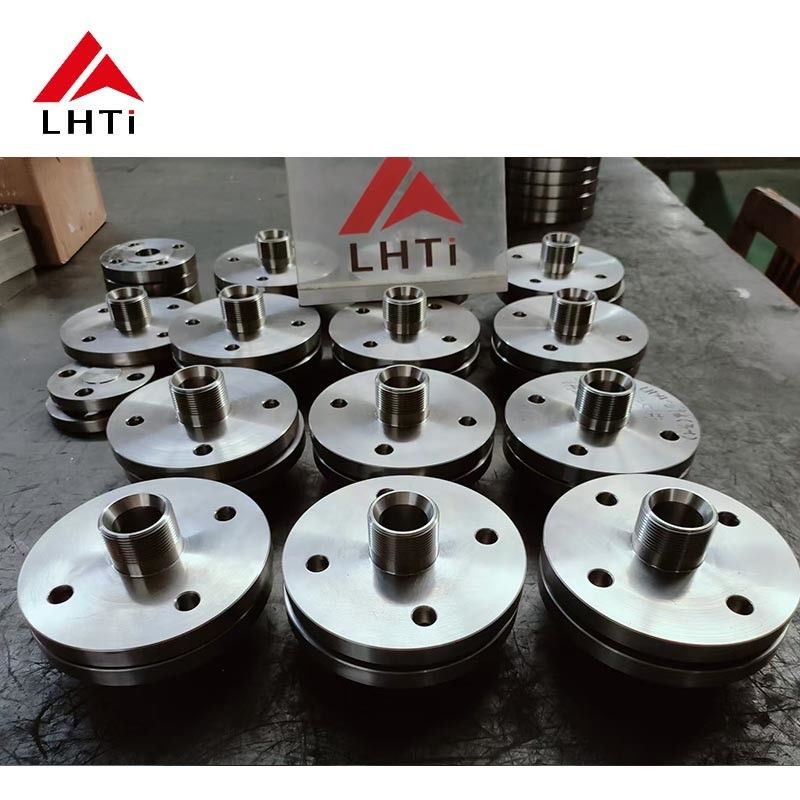
فلنج صفحه تیتانیومی EN 1092-1 PN5-PN25 Gr2 Gr5
EN 1092-1 نوع 01 فلنج صفحه سیستم اروپایی است: یک دیسک ساده، سوراخ شده و سوراخ شده، که با دو جوش فیله به لوله جوش داده شده است. خریدارانی که بر اساس EN به جای DIN کار می کنند، اغلب به این نامگذاری دقیق نیاز دارند زیرا کلاس لوله کشی، برنامه واشر و لیست پیچ آنها از قبل بر اساس آن نوشته شده است. عدد فشار یک کلاس است، نه فشار کاری، و خواندن صحیح آن اولین قدم در انتخاب فلنجی است که از بازرسی سایت عبور می کند.
PN یک کلاس است، نه فشار
یک فلنج PN25 به سادگی با فشار 25 بار درجه بندی نمی شود. فشار مجاز با افزایش دما کاهش می یابد و از جدول درجه بندی گروه مواد در EN 1092-1 پیروی می کند و همچنین به نوع واشر و سطح بستگی دارد. در دمای محیط، یک فلنج PN16 از جنس تیتانیوم به خوبی بالاتر از 16 بار مقاومت می کند؛ در دمای 200 درجه سانتیگراد، درجه بندی به طور قابل توجهی کاهش می یابد. برای خط خورنده ای که گرم کار می کند، جدول درجه بندی باید در دمای طراحی و نه در دمای 20 درجه سانتیگراد بررسی شود و واشر باید با سطح و پیچ ها مطابقت داشته باشد.
کلاس های فشار و فشارهای تست
| کلاس PN | تست هیدرواستاتیک | کاربرد معمول |
| PN5 | 7.5 بار | آب فشار کم، زهکشی، خطوط تهویه |
| PN10 | 15 بار | آب خنک کننده، آب نمک، انتقال مواد شیمیایی |
| PN16 | 24 بار | لوله کشی فرآیند شیمیایی عمومی |
| PN25 | 37.5 بار | فرآیند فشار بالاتر، تخلیه پمپ |
سطوح و واشرها
دو نوع سطح تولید می شود: سطح صاف برای واشرهای تمام سطح نرم مطابق با EN 1514-1، و سطح برجسته برای واشرهای مارپیچ یا گرافیت. تیتانیوم را نمی توان با فلنج چدن با سطح برجسته جفت کرد، مگر اینکه از یک فاصله دهنده با سطح صاف استفاده شود، زیرا چدن هنگام سفت شدن پیچ ها ترک می خورد. در جایی که فلنج جفت کننده فولادی یا ضد زنگ است، مجموعه واشر عایق با آستین ها و واشرها از حمله گالوانیکی به پیچ ها جلوگیری می کند، که حالت خرابی معمول در اتصالات تیتانیوم به فولاد در سرویس مرطوب است.
یادداشت های سرویس خورنده
گرید 2 بدون محافظت در برابر آب دریا، هیپوکلریت، آب خنک کننده کلر دار و بیشتر اسیدهای اکسید کننده مقاومت می کند. گرید 5 زمانی مشخص می شود که فلنج باید فشرده و قوی باشد، به عنوان مثال در اسکیدهای تزریق شیمیایی فشار بالا، و نسبت به گریدهای خالص، سطح تیزتری را ماشین کاری می کند. گرید 7، با پالادیوم 0.12 تا 0.25 درصد، برای اسیدهای کاهنده و جریان های کلرید داغ که گرید 2 در آنها حفره ایجاد می کند، استفاده می شود. هیچ یک از سه گرید تحت تأثیر میدان های مغناطیسی اطراف تجهیزات مجاور قرار نمی گیرند و همه در دماهای زیر صفر انعطاف پذیر باقی می مانند.
کنترل ابعادی و تحویل
فلنج ها مطابق با جداول ابعادی EN 1092-1 برای DN و PN سفارش داده شده ماشین کاری می شوند، با الگوی پیچ متریک سوراخ می شوند و با نامگذاری، گرید و شماره حرارت علامت گذاری می شوند. اندازه ها از DN10 تا DN600 متغیر است، با ابعاد PN10 و PN16 موجود در انبار و PN5 و PN25 سفارشی ساخته می شوند. هر دسته با گزارش ابعادی و گواهی EN 10204 3.1 ارسال می شود و سفارشات به صورت رو در رو در جعبه های تخته سه لا بسته بندی می شوند تا از سطح واشر در حین حمل و نقل محافظت شود.
تصاویر محصول
![]()
![]()
![]()