logo

جزئیات محصولات

Created with Pixso. خونه Created with Pixso. محصولات Created with Pixso.
زانو تیتانیوم
Created with Pixso.

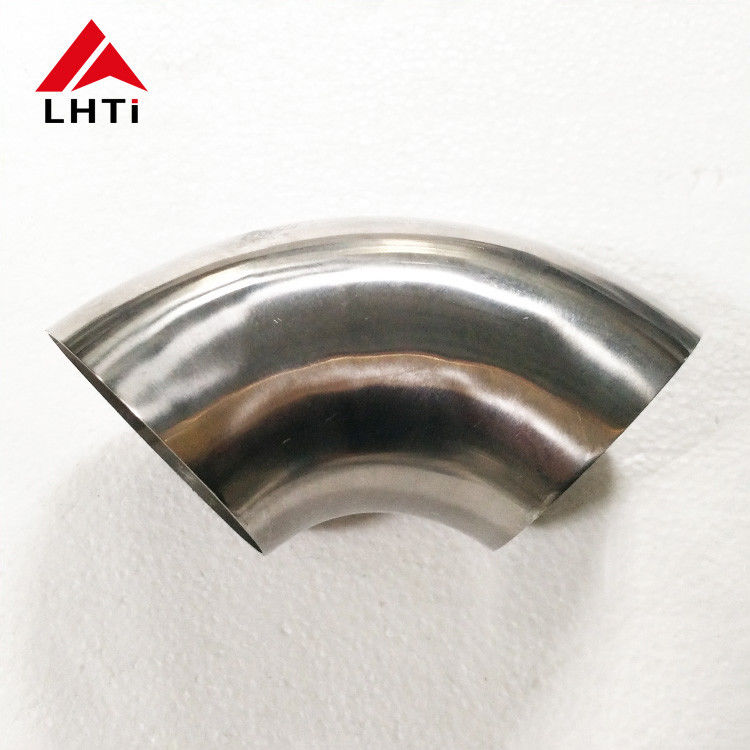
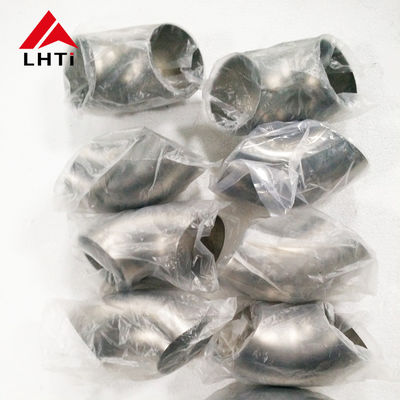
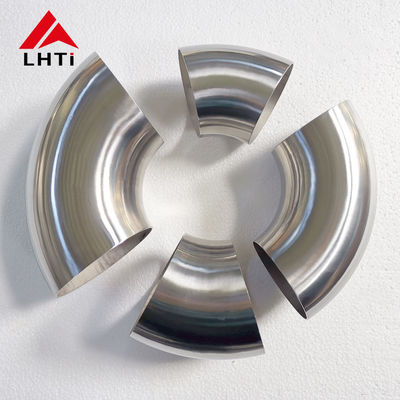
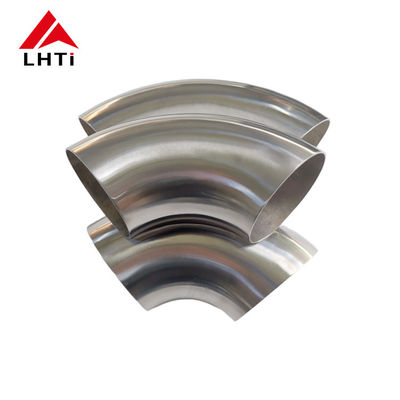
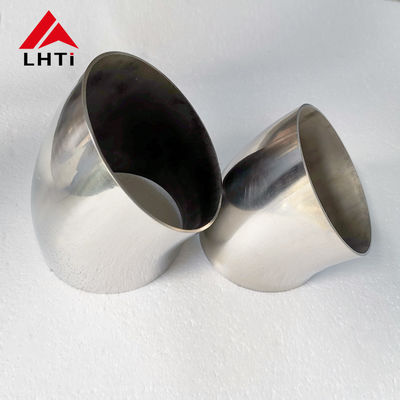
ماشینکاری سفارشی لوله تیتانیوم آرنج

ماشینکاری سفارشی لوله تیتانیوم آرنج

نام تجاری: LHTI
شماره مدل: LH001
اطلاعات دقیق
Place of Origin:
China
منطقه کارخانه:
3000 ㎡
نوع آرنج:
45D/90D/180D
قطر بیرونی:
1.5 اینچ 2
کلاس فشار:
3000
استانداردها:
ASME B16.9، ASTM B363
آزمون شخص ثالث:
موجود است
قطر داخلی:
مطابق نیاز
قیمت واحد:
$10USD/Pc-$200USD/Pc
برجسته کردن:

لوازم لوله تیتانیوم CNC

,

تولید کننده لوازم لوله تیتانیوم

,

تولید لوله تیتانیوم بر حسب نیاز

توضیحات محصول

ماشین کاری سفارشی اتصالات لوله زانویی تیتانیومی CNC

یک اتصال لوله به یک قطعه ماشین کاری شده تبدیل می شود در نقطه ای که نقشه چیزی را می خواهد که هیچ کاتالوگی حمل نمی کند: یک زانویی 37 درجه، یک انتهای کوتاه با فلنج یکپارچه، یک سوراخ که باید دو صدم را نگه دارد، یا یک برجستگی برای سنسور در خارج از منحنی. این قطعات از میله، لوله یا فورج تیتانیومی بر روی تجهیزات CNC برش داده می شوند تا بر روی یک ماندرل شکل داده شوند، و کار بر اساس مسیر فرآیند، فیکسچر و طرح بازرسی تعیین می شود تا صرفاً توسط ماشین.

قابلیت ماشین کاری

مواد Gr1, Gr2, Gr5 Ti-6Al-4V, Gr7, Gr9, Gr12 و معادل های TA1 تا TA9
محدوده قطعه تا قطر 400 میلی متر، طول 1000 میلی متر، بزرگتر در صورت درخواست
تلرانس به علاوه یا منهای 0.02 میلی متر روی ویژگی های ماشین کاری شده، به طور پیش فرض 0.05 میلی متر روی سوراخ ها
زبری سطح Ra 0.8 میکرومتر ماشین کاری شده، Ra 0.4 در صورت درخواست
فرآیندها تراش CNC، فرز 3 و 4 محوره، سوراخکاری، بورینگ، جوشکاری TIG مونتاژهای فرعی
اندازه دسته یک قطعه برای نمونه اولیه، تولید تا چند هزار
پرداخت نهایی اسیدشویی و پاسیواسیون، پولیش مکانیکی، آندایز در صورت درخواست
بازرسی CMM، گیج سوراخ، تستر زبری، PMI، گزارش ابعادی

از نقشه تا اولین قطعه

مسیر با بررسی نقشه شروع می شود، نه با برنامه. بررسی تلرانس انباشته را در برابر فرآیند بررسی می کند، ویژگی هایی را که با ابزار استاندارد قابل دسترسی نیستند، پرچم گذاری می کند و تغییراتی را پیشنهاد می دهد که هزینه را بدون تغییر عملکرد حذف می کند، به عنوان مثال باز کردن یک شعاع غیر بحرانی یا جابجایی یک پخ تا قطعه بتواند در یک تنظیم نگه داشته شود. پس از تایید، مسیر فرآیند، فیکسچر و برنامه صادر می شود، اولین قطعه ماشین کاری و اندازه گیری می شود، و تنها زمانی که گزارش اولین قطعه امضا شد، دسته اجرا می شود. هیچ چیز از یک برنامه جدید قبل از تایید اولین قطعه ارسال نمی شود.

جایی که ماشین کاری بر شکل دهی غلبه می کند

خم های شکل داده شده برای زوایای استاندارد در اندازه های استاندارد پاسخ مناسبی هستند. ماشین کاری زمانی وارد عمل می شود که زاویه غیر استاندارد باشد، زمانی که شعاع باید تنگ تر از آنچه ماندرل اجازه می دهد باشد، زمانی که انتهای آن نیاز به رزوه، شیار یا فلنج در یک قطعه داشته باشد، یا زمانی که سوراخ و سطح باید در حد چند صدم نسبت به هم مربع باشند. یک زانویی ماشین کاری شده همچنین اجازه می دهد تا ضخامت دیوار در طول قطعه متغیر باشد، در محل آماده سازی جوش ضخیم تر و در بدنه نازک تر باشد، که با لوله شکل داده شده امکان پذیر نیست.

قوانین برش تیتانیوم

تیتانیوم گرما را ضعیف هدایت می کند، بنابراین لبه برش دما را حفظ می کند و ابزار به سرعت فرسوده می شود. برنامه ها با سرعت سطح پایین تر از فولاد ضد زنگ اجرا می شوند، با خوراک بالا در هر دندان برای نگه داشتن برش زیر پوست سخت شده کاری به جای مالش روی آن، و با جریان خنک کننده فراوان که به لبه می رسد. فرزکاری صعودی، هندسه مثبت تیز و تنظیمات صلب بیش از قدرت اسپیندل اهمیت دارند. خنک کننده کلر دار استفاده نمی شود، و قطعه هرگز با برس فولاد کربنی تمیز نمی شود، زیرا ذرات آهن لکه دار شده به محل خوردگی تبدیل می شوند.

مونتاژهای فرعی جوش داده شده

جایی که یک زانویی ماشین کاری شده باید به یک لوله یا فلنج متصل شود، جوشکاری در داخل تحت همان قابلیت ردیابی انجام می شود. اتصال آماده سازی، تمیز کردن، با آرگون زیر 50 ppm اکسیژن پاکسازی شده و با یک سپر دنباله دار جوش داده می شود تا مهره نقره ای بماند. پس از جوشکاری، در صورت درخواست نقشه، مونتاژ تنش زدایی می شود، سپس تحت فشار تست یا بازرسی با نفوذ رنگ قرار می گیرد، و نقشه جوش با شماره سریال باقی می ماند تا پرس و جوی بعدی بتواند به جوشکار و حرارت ردیابی شود.

سطح و علامت گذاری پس از ماشین کاری

تیتانیوم ماشین کاری شده علائم ابزار را باقی می گذارد که آلاینده ها را نگه می دارد، بنابراین قطعه معمولاً پس از برش اسیدشویی و پاسیواسیون می شود که لایه مختل شده را حذف کرده و فیلم اکسید را بازیابی می کند. جایی که سوراخ باید تمیز باشد، به زبری مشخص شده پولیش شده و درپوش می شود. علامت گذاری لیزری یا الکتروشیمیایی است که بر روی یک سطح غیر آب بندی اعمال می شود و درجه، شماره حرارت و شماره قطعه را حمل می کند تا گواهی و قطعه در هنگام ورود مطابقت داشته باشند.

ارسال نقشه

STEP یا IGES برای هندسه، PDF برای تلرانس ها و پرداخت نهایی، به علاوه درجه، کمیت، الزامات بازرسی و مقصد. اولین استعلام با این پنج مورد، به جای سوال، یک مسیر فرآیند و قیمت دریافت می کند، و جایی که نقشه هنوز باز است، یک تماس کوتاه در مورد اینکه کدام ویژگی ها کاربردی هستند، معمولاً هزینه بیشتری را نسبت به هر مذاکره بعدی حذف می کند.