logo

جزئیات محصولات

Created with Pixso. خونه Created with Pixso. محصولات Created with Pixso.
فلنج تیتانیوم
Created with Pixso.

انتخاب گرید فلنج تیتانیوم برای محیط شیمیایی

انتخاب گرید فلنج تیتانیوم برای محیط شیمیایی

نام تجاری: LHTi
شماره مدل: فلنج کور
مقدار تولیدی: 5 تا 10 تکه
قیمت: قابل مذاکره
شرایط پرداخت: L/C، D/A، D/P، T/T، وسترن یونیون
توانایی عرضه: 5000 عدد در ماه
اطلاعات دقیق
محل منبع:
بائوجی، شانشی، چین
گواهی:
ISO9001,CE,etc
دمای کاری:
-60℃~250℃
مدارک Qc:
گزارش مواد و ابعاد به طور معمول
نوع واشر:
زخم مارپیچی/ غیر آزبست/PTFE
درمان سطحی:
پرداخت، سندبلاست، آندایزینگ و غیره
تکنیک:
آهنگری و CNC ماشینکاری شده
تست کیفیت:
UT، PT و غیره
ساندر:
ANSI B16.5
رنگ:
اولیه
وضعیت:
م
کلمه کلیدی:
فلنج تیتانیومی WN
سوراخ های پیچ و مهره:
4
مقاومت در برابر خوردگی:
بالا
استاندارد اجرایی:
ANSI B16.5، GB/T9112
تایپ کنید:
فلنج WN
درجه:
GR1، GR2، GR5، GR7
جزئیات بسته بندی:
کیس پلائیوود یا پالت، یا به عنوان هر مورد نیاز خود را
قابلیت ارائه:
5000 عدد در ماه
برجسته کردن:

فلنج تیتانیوم مقاوم به خوردگی

,

فلنج تیتانیومی پردازش شیمیایی

,

فلانژ تیتانیومی با دوام طولانی

توضیحات محصول

انتخاب گرید فلنج تیتانیومی برای محیط شیمیایی

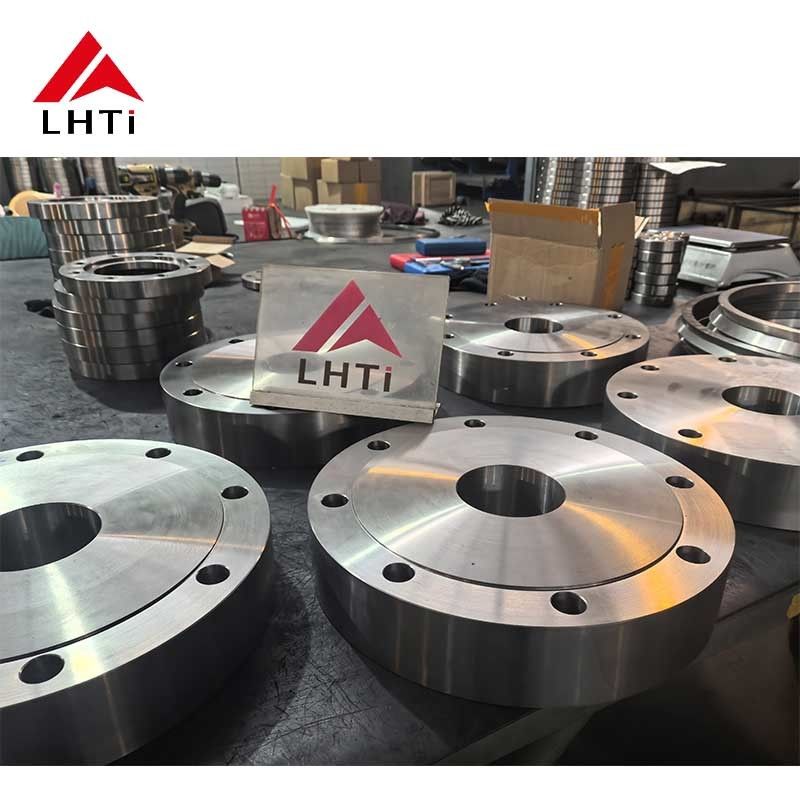
یک فلنج تیتانیومی در یک کارخانه شیمیایی به ندرت در وسط سطح خود دچار خرابی می‌شود. این فلنج در شکاف باریک بین واشر و فلنج دچار خرابی می‌شود، جایی که مایع راکد می‌ماند، اکسیژن مصرف می‌شود و کلریدها غلیظ می‌شوند. تیتانیوم در برابر جریان سیال بهتر از هر گرید فولاد ضد زنگ مقاومت می‌کند، اما گرید باید با شیمی مطابقت داشته باشد و اتصال باید به گونه‌ای ساخته شود که شکاف تمیز بماند. این فلنج‌ها Gr1، Gr2، Gr5 و Gr7، ANSI B16.5 و GB/T 9112، DN 15 تا 600، در انواع گردن جوشی، لغزشی، کور و اشکال شش ضلعی یا تخت سفارشی ماشین‌کاری شده طبق نقشه هستند.

آنچه سیال تعیین می‌کند

اولین سوال این است که آیا اسید اکسید کننده است یا کاهنده. تیتانیوم به یک لایه اکسید نازک وابسته است و محیط‌های اکسید کننده مانند اسید نیتریک یا کلر مرطوب این لایه را سریعتر از حمله به آن بازسازی می‌کنند. اسیدهای کاهنده مانند اسید هیدروکلریک یا سولفوریک رقیق لایه را از بین می‌برند و در آنجا افزودنی پالادیوم در Gr7، یا مولیبدن و نیکل در Gr12، چیزی است که سطح را غیرفعال نگه می‌دارد. اشتباه در این مورد رایج‌ترین و پرهزینه‌ترین اشتباه در انتخاب فلنج برای کاربردهای شیمیایی است.

راهنمای سیال به گرید

سیال شرایط معمول گرید
کلر مرطوب، هیپوکلریت، آب نمک کلردار محیط تا حدود 80 درجه سانتیگراد Gr2، Gr7 در صورت نوسان pH
اسید نیتریک تا حدود 65 درصد، محیط تا 60 درجه سانتیگراد Gr2
اسید هیدروکلریک رقیق غلظت کم، محیط Gr7
اسید سولفوریک رقیق غلظت کم، محیط Gr7 یا Gr12
سود سوزآور، فرآیند قلیایی محیط تا 100 درجه سانتیگراد Gr2
آب دریا و آب خنک کننده محیط تا 70 درجه سانتیگراد Gr2
فرآیند فشار بالا کلاس 600 و بالاتر، تا 250 درجه سانتیگراد Gr5

جدول یک نقطه شروع است، نه یک نمودار خوردگی. غلظت، دما، هوادهی و وجود فلورایدها یا کلر آزاد همگی مرز را جابجا می‌کنند و جایی که یک کاربرد نزدیک به حد است، پاسخ صادقانه یک تست کوپن است تا حدس گرید.

پرداخت سطح و انتخاب واشر

واشر دو کار انجام می‌دهد و فقط یکی از آنها آب‌بندی است. همچنین تعیین می‌کند که شکاف چقدر تنگ است و چه مقدار کلرید می‌تواند در آنجا غلیظ شود. واشر مارپیچی با پرکننده گرافیت یا PTFE پاسخ عمومی برای کاربردهای شیمیایی است؛ پوشش PTFE برای خلوص بالا و فشار کمتر مناسب است؛ ورق فیبر فشرده برای خطوط آب و تاسیسات که تیتانیوم به جای سمت فرآیند برای سمت آب دریا انتخاب می‌شود، مناسب است.

سطح و واشر پرداخت محل قرارگیری
سطح برجسته، مارپیچی 3.2 تا 6.3 میکرومتر Ra کاربرد عمومی شیمیایی تا حدود 250 درجه سانتیگراد
سطح برجسته، پوشش PTFE 0.8 تا 1.6 میکرومتر Ra خلوص بالا، فشار کم، تا حدود 150 درجه سانتیگراد
سطح صاف، فیبر فشرده 3.2 تا 6.3 میکرومتر Ra تاسیسات و آب خنک کننده، کلاس پایین

چرا شکاف عمر را تعیین می‌کند

تیتانیوم در دمای محیط توسط کلریدهای خنثی مورد حمله قرار نمی‌گیرد، به همین دلیل است که در آب دریا باقی می‌ماند در حالی که 316L باقی نمی‌ماند. در داخل شکاف واشر، شیمی متفاوت است: مایع راکد است، اکسیژن مصرف می‌شود، pH کاهش می‌یابد و کلرید غلیظ می‌شود. بالاتر از حدود 70 تا 80 درجه سانتیگراد، این ترکیب می‌تواند حتی در Gr2 باعث خوردگی شکاف شود. دفاع‌های عملی عبارتند از پرداخت سطح صاف، واشری که فضای مرده وسیعی باقی نمی‌گذارد، واشرهای تمام سطح یا محصور در کاربردهای تهاجمی، و Gr7 در جایی که دما را نمی‌توان پایین نگه داشت.

پیچ و مهره و جفت گالوانیکی

تیتانیوم در سری گالوانیکی بالا قرار دارد، بنابراین کاتد است و فولاد اطراف آن آند می‌شود. پیچ‌های فولادی از طریق فلنج تیتانیومی سریعتر از همان پیچ‌ها از طریق فلنج فولادی خورده می‌شوند و واشرها و فولاد پشتیبان نیز به همین ترتیب آسیب می‌بینند. آستین‌ها و واشرهای عایق، سطح پیچ رنگ شده یا پوشش داده شده، یا پیچ‌های تیتانیومی با ترکیب ضد گیر کردن همگی کار می‌کنند؛ آنچه کار نمی‌کند مخلوط کردن مواد و امیدواری است. پیچ‌های تیتانیومی به شدت در رزوه تیتانیومی گیر می‌کنند، بنابراین روان کننده اختیاری نیست.

بستن پیچ بدون اعمال تنش بیش از حد به فلنج

پیش بار از واشر تعیین می‌شود، نه از آچار. نیروی مورد نیاز پیچ برابر است با تنش نشیمن واشر ضربدر مساحت واشر، به علاوه بار عملیاتی، و گشتاور از رابطه معمول T برابر K ضربدر F ضربدر d پیروی می‌کند، با K حدود 0.20 برای رزوه های روان شده. یک پیچ M20 در 60 کیلونیوتن بنابراین به حدود 240 نیوتن متر نیاز دارد که در یک الگوی ستاره‌ای در سه مرحله اعمال می‌شود. تیتانیوم مدول کمتری نسبت به فولاد دارد، حدود 110 گیگاپاسکال در مقابل 207، بنابراین همان بار پیچ، کشش بیشتری ایجاد می‌کند و مونتاژ به آرامش و چرخه حرارتی حساس‌تر است.

شش ضلعی، صاف و اشکال سفارشی

هر اتصال یک گردن جوشی استاندارد نیست. فلنج‌های شش ضلعی در جایی که به یک آچار تخت روی بدنه شیر، شیشه رویت یا اتصال ابزار نیاز است، استفاده می‌شوند و فلنج‌های صاف یا مستطیلی روی نازل تجهیزات، مخازن و کانال‌ها ظاهر می‌شوند. اینها از صفحه یا از یک حلقه فورج شده ماشین‌کاری می‌شوند، بر اساس نقشه بررسی می‌شوند تا یک جدول استاندارد، و مسیر صفحه معمولاً به کلاس‌های پایین‌تر و مقاطع نازک‌تر محدود می‌شود زیرا جریان دانه در ضخامت ضعیف‌تر از هاب فورج شده است. جایی که اتصال چرخه یا رتبه‌بندی کلاس بالا را می‌بیند، شکل فورج شده پاسخ ایمن‌تری است حتی اگر ماشین‌کاری آن گران‌تر باشد.

واقعیت دما و فشار

محدوده کاری منتشر شده برای این فلنج‌ها منهای 60 تا 250 درجه سانتیگراد است. تیتانیوم استحکام مفید را تا حدود 300 درجه سانتیگراد در Gr2 و حدود 400 درجه سانتیگراد در Gr5 حفظ می‌کند و بالاتر از آن خزش به جای تسلیم، مورد طراحی می‌شود. کلاس فشار به همان اندازه که به خود فلنج مربوط می‌شود، به واشر و پیچ و مهره بستگی دارد، بنابراین یک اتصال کلاس 150 با واشر مارپیچی همان ساختار یک ریخته‌گری مشابه با ورق فیبر را ندارد و رتبه‌بندی مونتاژ، کمتر از این دو است.

بازرسی و سوابق

هر بچ توسط PMI بررسی می‌شود تا Gr2 با Gr7 جایگزین نشود، و سطوح پس از ماشین‌کاری توسط PT بازرسی می‌شوند زیرا یک درز یا علامت ابزار روی سطح آب‌بندی یک مسیر نشتی است. UT بر روی مقاطع سنگین‌تر و هاب‌های فورج شده استفاده می‌شود. گزارش ابعادی شامل پرداخت سطح، گونیا بودن، فاصله سوراخ پیچ و ضخامت است و گواهی 3.1 به EN 10204 فلنج را به شماره بچ آن پیوند می‌دهد. برای یک کارخانه شیمیایی، این اسناد معمولاً دلیل پذیرش فلنج در هنگام ورود کالا هستند.

سفارش فلنج برای کاربرد شیمیایی

لیست خط را به جای یک اندازه واحد ارسال کنید: استاندارد و اندازه، کلاس یا PN، نوع سطح، گرید، نوع واشر، جنس پیچ و مهره و سیال با غلظت و دمای آن. پرداخت، تست و بسته اسناد را اضافه کنید. جایی که سیال یک اسید کاهنده است، در مرحله استعلام بگویید، زیرا نقل قول Gr2 برای یک خط هیدروکلریک یک فلنج ارزان و یک توقف گران قیمت است.

تصاویر محصول

titanium flange for chemical processing media

titanium flange for chemical processing media

titanium flange for chemical processing media

titanium flange for chemical processing media