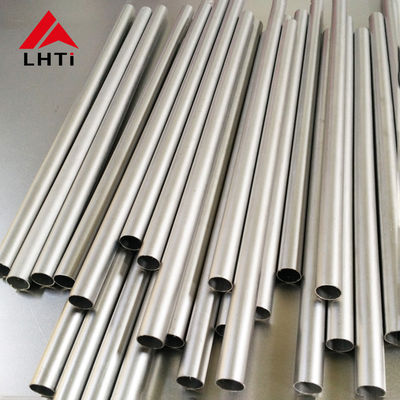
| نام تجاری: | LHTi |
| شماره مدل: | Titanium tube |
| مقدار تولیدی: | یک قطعه |
| قیمت: | usd 20-30/kg |
| شرایط پرداخت: | L/C، D/A، D/P، T/T، وسترن یونیون |
| توانایی عرضه: | 50 تن در ماه |
جوشکاری لوله تیتانیوم 10x2 میلی متر: پاکسازی و رنگ
برگه داده ای که می گوید قابلیت جوشکاری خوب است، در مورد فلز صحبت می کند، نه در مورد اتصال. تیتانیوم تمیز و قوی جوش می خورد وقتی فلز داغ از هوا دور نگه داشته شود و وقتی اینطور نباشد بد جوش می خورد. روی یک لوله 10 میلی متری با دیواره 2 میلی متری، تمام این قوانین تشدید می شوند، زیرا دیواره به سرعت گرم می شود، حفره به اندازه کافی کوچک است که به درستی پاکسازی شود اما همچنین به اندازه کافی کوچک است که با پاکسازی تنبل خراب شود، و فلز بسیار کمی برای سنگ زنی وجود دارد اگر محافظ شکست بخورد.
قابلیت جوشکاری خوب یک روش محافظت است
بالاتر از حدود 400 درجه سانتیگراد، تیتانیوم به سرعت اکسیژن، نیتروژن و هیدروژن را در خود حل می کند و اکسیدی که تشکیل می شود، فیلم غیرفعال نازکی نیست که در دمای اتاق از لوله محافظت می کند، بلکه یک پوسته سخت و شکننده است. شواهد قابل مشاهده رنگ است و رنگ یک آزمون پذیرش عملی است زیرا نشان می دهد که سطح در هنگام داغ بودن چقدر اکسیژن جذب کرده است.
یک جوش نقره ای بدون رنگ به این معنی است که محافظ در تمام محدوده خنک کننده نگه داشته شده است. کاهی روشن یک جذب جزئی است که هنوز هم انعطاف پذیر است و پس از برس سیمی در بیشتر کارهای عمومی پذیرفته می شود. برنزی یا قهوه ای تیره به این معنی است که اکسیژن بیش از حد به منطقه داغ رسیده است و در یک اتصال فشاری یا خستگی، پاسخ صحیح این است که به جای پولیش کردن آن را برش دهید. بنفش و آبی به معنی یک پوسته شکننده است و خاکستری یا سفید گچی به این معنی است که فلز به طور موثر در هوا جوش داده شده است.
| رنگ پس از جوشکاری | آنچه در مورد محافظ می گوید | سطح اکسیژن معمول | چه کاری باید انجام داد |
|---|---|---|---|
| نقره ای، بدون رنگ | محافظ در محدوده خنک کننده نگه داشته شده است | کمتر از 50 ppm در پاکسازی | بپذیرید و پارامتر را ثبت کنید |
| کاهی روشن | جذب جزئی، هنوز هم انعطاف پذیر | حدود 50 تا 100 ppm | برای خدمات عمومی بپذیرید، برس سیمی |
| برنزی یا قهوه ای تیره | اکسیژن بیش از حد در منطقه داغ | چند صد ppm | در یک اتصال فشاری یا خستگی برش دهید |
| بنفش یا آبی | یک پوسته سخت و شکننده تشکیل شده است | به خوبی بالاتر از 200 ppm | طول تحت تاثیر را حذف کنید، دوباره پاکسازی کنید |
| خاکستری یا سفید گچی | پوسته اکسید، محافظت مفید نیست | هوا | اتصال را رد کنید، روی آن را صاف نکنید |
پاکسازی حفره یک لوله 10 میلی متری
حفره یک لوله 10 میلی متری در 2 میلی متر مساحتی حدود 28 میلی متر مربع دارد، بنابراین یک متر طول فقط حدود 28 میلی لیتر گاز را در خود جای می دهد. این خبر خوب است: حجم کوچک است و چند لیتر آرگون آن را بارها و بارها تعویض می کند. خبر بد این است که همین حجم به راحتی آلوده می شود، زیرا یک نشت کوچک در نوار، یک تلاطم در انتهای باز یا مکث در جریان، هوا را در عرض چند ثانیه به عقب می کشد.
روش کار این است که هر دو انتها را با یک سد پاکسازی یا یک اتصال مهر و موم شده مسدود کنید، آرگون را از یک انتها وارد کنید و از انتهای دیگر خارج کنید، و خروجی را با یک متر اکسیژن به جای زمان بررسی کنید. کمتر از 50 قسمت در میلیون رقمی است که باید برای یک اتصال مهم هدف قرار گیرد و کمتر از 100 قسمت در میلیون پذیرش رایج در کارگاه برای کارهای عمومی است. پاکسازی را تا زمانی که جوش زیر حدود 400 درجه سانتیگراد خنک شود، ادامه دهید، که در یک دیواره 2 میلی متری یک دقیقه طول می کشد اما دقیقه ای است که بیشتر شکر تشکیل می شود.
آماده سازی روی دیواره دو میلی متری
دیواره 2 میلی متری نیازی به پخ ندارد. یک اتصال لب به لب مربع با شکاف صفر تا 0.2 میلی متر آماده سازی مناسب است و شکاف چیزی است که اجازه می دهد ریشه بدون باقی گذاشتن خطی از عدم نفوذ ذوب شود. لبه ها باید مربع بریده شوند، لبه گیری شوند و بلافاصله قبل از جوشکاری با یک دستمال چربی زدا پاک شوند، زیرا یک اثر انگشت یا لکه ای از سیال برش منبع تخلخل در تیتانیوم است به گونه ای که در فولاد نیست.
آماده سازی همچنین اعوجاج را تعیین می کند. روی یک دیواره نازک، انقباض یک پاس لوله را از خط و از گردی خارج می کند، بنابراین حداقل در سه نقطه با فاصله مساوی جوش بزنید، از یک بلوک خنک کننده یا یک پشتی مسی در جایی که شکل مهم است استفاده کنید و جوشکاری را در اطراف محیط متعادل کنید تا اینکه یک پاس پیوسته از یک شروع واحد اجرا شود. اگر لوله باید گرد بماند تا یک قطعه داخلی را بپذیرد، پس از جوشکاری حفره را با یک گیج پلاگ بررسی کنید تا اینکه فرض کنید گرد باقی مانده است.
اتوجنس یا با فیلر
روی تیتانیوم خالص تجاری در دیواره 2 میلی متری، جوش اتوجنس بدون فیلر طبیعی است و یک اتصال تمیز و کاملاً نفوذ کرده ایجاد می کند. روی گرید 5، همان پاس اتوجنس جوش می خورد، اما خنک شدن سریع یک دیواره نازک، فلز جوش سخت تر و کمتر انعطاف پذیری نسبت به والد ایجاد می کند و یک فیلر مطابق یا تصمیم پیش گرم بخشی از روش می شود. هیچ کدام از این انتخاب ها جهانی نیستند و فیلر باید بر اساس گرید لوله مشخص شود تا عادت.
اینجاست که صفحه به جای ادعا به یک سوال نیاز دارد. این لوله بدون درز، جوش داده شده و توخالی را در یک توصیف ارائه می دهد و کشش 1000 مگاپاسکال با 20 درصد کشیدگی و سختی HV200 را ذکر می کند. این اعداد متعلق به یک وضعیت از یک گرید نیستند: کشش 1000 مگاپاسکال با آلیاژ یا محصول کار سرد مطابقت دارد، در حالی که 20 درصد کشیدگی و HV200 با محصول خالص تجاری آنیل شده مطابقت دارد. قبل از نوشتن روش جوشکاری، بپرسید لوله از چه گرید و چه وضعیتی است، زیرا پاسخ فیلر، پیش گرم، محدوده جریان و رنگ پذیرش را تعیین می کند.
چه چیزی اتصال را اثبات می کند
یک بررسی بصری در برابر استاندارد رنگ و پروفیل اولین آزمایش است و در تیتانیوم یک آزمایش واقعاً مفید است، زیرا رنگ در مورد محافظ به شما می گوید. فراتر از آن، آزمایش های عملی برای یک لوله کوچک یک خم شدن یا تست صاف کردن روی یک کوپن جوش داده شده با همان روش، یک پیمایش سختی در سراسر جوش برای نشان دادن اینکه پوسته وجود ندارد، و یک تست فشار اثبات روی مونتاژ که در آن فشار مهم است.
رادیوگرافی روی حفره 10 میلی متری ممکن است اما ناخوشایند است و بازرسی اولتراسونیک یک دیواره نازک با کلاهک جوش جایگزین قابل اعتمادی نیست. به همین دلیل کوپن مهم است: یک صلاحیت روش جوش داده شده از همان دسته، بریده شده و خم شده، عدم نفوذ ریشه و پوسته بیش از حد را بسیار واضح تر از هر بازرسی لوله تمام شده نشان می دهد. نتیجه روش و کوپن را بخواهید، نه فقط بیانیه ای مبنی بر اینکه لوله قابل جوشکاری است.
تامین و آنچه باید در سفارش نوشت
شرایط تامین معمول این محدوده است: گواهینامه ISO9001، حداقل مقدار سفارش یک قطعه، تحویل در جعبه مقوایی با بالشتک، و لوله از بیرون پولیش شده است. برای کارهای جوشکاری، دو درخواست به سفارش اضافه کنید: اینکه لوله ها با انتهای بریده شده تمیز و مربع برسند و اینکه حفره مهر و موم شده باشد، زیرا گرد و غبار و براده در داخل حفره 10 میلی متری منبع آلودگی هستند که هیچ پاکسازی نمی تواند آنها را حذف کند.
| نقص | چرا روی لوله 10 میلی متری اتفاق می افتد | چگونه ظاهر می شود | چه چیزی را تغییر دهیم |
|---|---|---|---|
| شکرک زدن در داخل حفره | پاکسازی قبل از اینکه جوش زیر 400 درجه سانتیگراد خنک شود متوقف شد | رسوب خاکستری خشن روی ریشه | پاکسازی طولانی تر، هر دو انتها را مسدود کنید، ppm را بررسی کنید |
| تخلخل | آرگون مرطوب، لبه های کثیف یا پیش نویس | نقاط سیاه روی کلاهک یا ریشه | گاز را خشک کنید، با دستمال چربی زدا پاک کنید، منطقه را محافظت کنید |
| عدم نفوذ ریشه | شکاف خیلی تنگ و جریان خیلی کم | خطی که در تست خم شدن نشان می دهد | شکاف را به 0.2 میلی متر باز کنید، جریان را کمی افزایش دهید |
| بیضی پس از جوشکاری | حرارت متمرکز روی یک طرف دیواره 2 میلی متری | حفره دیگر در مفصل گرد نیست | پاس را متعادل کنید، از بلوک خنک کننده استفاده کنید، به طور مساوی جوش بزنید |
| ترک دهانه | قوس روی مفصل بدون شیب پایین متوقف شد | یک ترک کوتاه در انتهای اجرا | از شیب استفاده کنید، مفصل را تمام کنید |
| فرورفتگی در نوک | جریان بیش از حد یا سرعت سفر سریع | یک شیار در کنار مهره | جریان را کم کنید، سفر را کند کنید |
سفارش را به عنوان یک مشخصات جوشکاری بنویسید نه یک نام محصول: گرید و وضعیت، قطر خارجی و دیواره با تلرانس ها، بدون درز یا جوش داده شده، طول و تلرانس برش، پرداخت سطح در بیرون و داخل، و فرآیند جوشکاری که قصد استفاده از آن را دارید. مشخص کنید که آیا اتصال اتوجنس است یا پر شده، و رنگ پذیرشی که با آن کار خواهید کرد، زیرا تامین کننده ای که می داند لوله جوش داده خواهد شد می تواند آن را با وضعیت لبه مناسب و سطح مناسب تامین کند و کسی که این کار را نمی کند، لوله پولیش شده ای را تامین می کند که قبل از اتصال باید دوباره تمیز شود.
تصاویر محصول
![]()